


একটি ধুলোময় প্রবেশ পথের শেষে একটি ভ্যান রান্নাঘরের চিত্র করুন: ঢাকনা নিচে, কাউন্টারটি পরিষ্কা...
বাড়ি / খবর / শিল্প খবর / দ্রুত প্রকাশের কব্জা: অ্যাপ্লিকেশন, নির্বাচনের মানদণ্ড এবং ব্যবহারিক নির্দেশিকা
একটি ক্যাম্পারভ্যানের একটি ক্যাবিনেটের দরজা কয়েক হাজার কিলোমিটার পরে বাজতে শুরু করে। একটি লাইভস্টক গেট ল্যাচ এক সপ্তাহের মধ্যে আলগা কাজ করে। একটি মেশিন গার্ডের একটি অ্যাক্সেস প্যানেল আর ফ্লাশ বন্ধ করবে না। এই বেশিরভাগ ক্ষেত্রে কবজা পিন অপরাধী নয়। আসল কারণটি হল যে পিন, লিভার এবং বন্ধনীটি পরিষেবাতে টিকে থাকতে হবে তা পরীক্ষা না করেই কেবল সুবিধার জন্য একটি দ্রুত মুক্তির কব্জা নির্বাচন করা হয়েছিল।
সংক্ষিপ্ত উত্তর: দ্রুত মুক্তির কব্জাগুলি তখনই শক্ত থাকে যখন মুক্তির প্রক্রিয়া, উপাদানের গ্রেড এবং বাঁক সহনশীলতা একসাথে নির্দিষ্ট করা হয়। এই তিনটি সারিবদ্ধ করুন এবং অংশটি কয়েক হাজার চক্রের জন্য চলতে পারে। সেগুলিকে ভুল ধরুন এবং কোনও পরিমাণ শক্ত করা সাহায্য করবে না, কারণ প্রথম স্ট্যাম্পিং রান থেকে জ্যামিতিতে শিথিলতা তৈরি করা হয়েছে।
কোন সার্বজনীন দ্রুত রিলিজ নকশা নেই. প্রতিটি মেকানিজম ক্ল্যাম্পিং ফোর্স, খরচ এবং সহনশীলতার সংবেদনশীলতার বিরুদ্ধে অপারেশনের গতি লেনদেন করে এবং সঠিক পছন্দটি জয়েন্টটি কত ঘন ঘন খোলা হয় এবং বন্ধ থাকাকালীন কতটা লোড বহন করে তার উপর নির্ভর করে।
একটি অঙ্গুষ্ঠের নিয়ম হিসাবে, মেকানিজম নামের পরিবর্তে অঙ্কনে সাইকেল গণনা উদ্ধৃত করুন। একজন সরবরাহকারী যিনি জানেন যে জয়েন্টটি 200,000 বার খোলা হবে তিনি একটি শক্ত পিন এবং একটি শক্ত বোর উল্লেখ করবেন না জিজ্ঞাসা করা ছাড়াই।
ফিল্ড রিটার্ন প্রায় পাঁচ পয়েন্ট ক্লাস্টার হয়, এবং তাদের চারটি সমাবেশের পরিবর্তে অঙ্কন পর্যায়ে সেট করা হয়।
কবজা পাতা সাধারণত 1.2 মিমি থেকে 4.0 মিমি পুরু হয়। পাতলা অংশগুলি ওজন এবং খরচ বাঁচায় কিন্তু শক্ততা কমায় যা নাকলকে লোডের নিচে রাখে, এই কারণেই পাতলা স্টেইনলেস কব্জাগুলি প্রায়শই পরা দেখাতে অনেক আগেই আলগা মনে হয়।
| পাতার উপাদান | স্বাভাবিক বেধ | পিন এবং মেকানিজম | ব্যবহারিক সীমাবদ্ধতা |
|---|---|---|---|
| কোল্ড রোলড কম কার্বন ইস্পাত | 1.5 থেকে 3.0 মিমি | দস্তা ধাতুপট্টাবৃত ইস্পাত পিন | সর্বনিম্ন খরচ, কিন্তু কলাই মান জারা জীবন সিদ্ধান্ত নেয় |
| দস্তা লেপা ইস্পাত | 1.5 থেকে 2.5 মিমি | দস্তা ধাতুপট্টাবৃত বা স্টেইনলেস পিন | আবরণের বেধ অবশ্যই নাকলের ফাঁকে হিসাব করতে হবে |
| 304 স্টেইনলেস স্টীল | 1.2 থেকে 3.0 মিমি | 304 পিন, ম্যাচিং গ্রেড | উচ্চতর স্প্রিংব্যাক, তাই বৃহত্তর বাঁক ব্যাসার্ধ এবং আরও প্রেস টনেজ |
| 5052 অ্যালুমিনিয়াম | 2.0 থেকে 4.0 মিমি | বিরোধী জব্দ সঙ্গে স্টেইনলেস পিন | হালকা এবং জারা প্রতিরোধী, কিন্তু বোর এ galling ঝুঁকি |
ওয়াশডাউন, সামুদ্রিক বা বহিরঙ্গন ব্যবহারের জন্য, 304 বেশিরভাগ ক্ষেত্রে কভার করে এবং 316 প্রিমিয়ামের মূল্য যেখানে ক্লোরাইড থাকে। যদি পাতাটি ইস্পাত হয়, তবে পিনটি এখনও স্টেইনলেস হওয়া উচিত বা একটি নির্দিষ্ট আবরণের ওজন সহ একটি ধাতুপট্টাবৃত গ্রেড হওয়া উচিত, কারণ একটি সস্তা পিন একটি ভাল কবজাকে একটি ক্ষয়প্রাপ্ত একটিতে পরিণত করার দ্রুততম উপায়।
দুটি মাত্রা অঙ্কন এবং সমাপ্ত অংশ মধ্যে বিরোধ অধিকাংশ কারণ. প্রথমটি হল বাঁকের সাপেক্ষে গর্তের অবস্থান। গর্ত কেন্দ্রটিকে উপাদানের পুরুত্বের কমপক্ষে 2.5 গুণ এবং ভিতরের মোড়ের ব্যাসার্ধকে বাঁক রেখা থেকে দূরে রাখুন। কাছাকাছি যে কোনো কিছু ডিম্বাকৃতি গঠনে টানবে, এবং কোনো পরিদর্শন যুক্তিই পদার্থবিজ্ঞানকে পরিবর্তন করবে না।
দ্বিতীয়টি হল নাকল ফাঁক। পেইন্ট করা অংশগুলিতে প্রতি জয়েন্টে 0.2 থেকে 0.3 মিমি অক্ষীয় ছাড়পত্র ছেড়ে দিন এবং 0.10 মিমি খালি ধাতব জয়েন্টগুলিতে র্যাট করা উচিত নয়। ন্যূনতম ভিতরের বাঁক ব্যাসার্ধ হল মোটামুটিভাবে হালকা ইস্পাতের জন্য এক উপাদান পুরুত্ব এবং অ্যানিলড 304 স্টেইনলেসের জন্য দেড় বেধ; আঁটসাঁট ব্যাসার্ধের আঁটসাঁট ফাটলের ঝুঁকি যেখানে উপাদান ইতিমধ্যেই কঠোর পরিশ্রম করা হয়েছে।
এটি কীভাবে সমতলতা পরিমাপ করা হবে তা বলতেও সহায়তা করে। একটি 150 মিমি পাতায় 0.3 মিমি ফ্ল্যাটনেস কলআউট মানে একটি সারফেস প্লেটে এবং একটি প্রোডাকশন ফিক্সচারে খুব ভিন্ন জিনিস, এবং পার্থক্যটি একটি দরজা হিসাবে দেখায় যা বেঞ্চে বন্ধ হয়ে যায় গাড়ির উপর নয়।
সর্বাধিক দ্রুত মুক্তির কব্জাগুলি দুটি বাঁক এবং একটি কেনা পিন এবং স্প্রিং সহ একটি স্ট্যাম্পযুক্ত পাতা হিসাবে তৈরি করা যেতে পারে। যখন নকশাটি একটি মেশিনযুক্ত বসের সাথে পাঁচ টুকরো ওয়েল্ডমেন্টে পরিণত হয়, তখন ইউনিট খরচ সাধারণত 40 থেকে 70 শতাংশ বৃদ্ধি পায় এবং সীসা সময় দ্বিগুণ হয়, কার্যকারিতায় কোন লাভ ছাড়াই।
তিনটি অভ্যাস টুলিং পর্যায়ে খরচ কমায়। একটি টিউব ঢালাই করার পরিবর্তে পাতা থেকে নাকল তৈরি করুন। পিন এবং মাউন্টিং স্ক্রুগুলির জন্য একই গর্ত ব্যাস ব্যবহার করুন যাতে একটি ড্রিল বা পাঞ্চ আকার উভয়ই কভার করে। এবং সেকেন্ডারি অপারেশনগুলি পরিধানের সারফেস থেকে দূরে রাখুন, যেহেতু প্রলেপ বা আবরণের পরে ডিবারিং এবং টাম্বলিং ঠিক সেই স্তরটিকে সরিয়ে দেবে যার জন্য অর্থ প্রদান করা হয়েছিল।
ভলিউম প্রক্রিয়ার সিদ্ধান্ত নেয়। বছরে প্রায় 50,000 অংশের উপরে একটি প্রগতিশীল ডাই দ্রুত নিজের জন্য অর্থ প্রদান করে। 5,000 পিসের নীচে, একটি সাধারণ ফিক্সচার সহ লেজার কাটিং প্লাস প্রেস ব্রেক বাঁকানো প্রায় সবসময়ই সস্তা, বিশেষ করে একের বেশি নাকল দৈর্ঘ্যের কব্জাগুলির জন্য। একটি সরবরাহকারী যে উভয় রুট চালায় সে প্রতিটি কাজকে মৃত্যুর দিকে ঠেলে দেওয়ার পরিবর্তে ক্রসওভারকে সততার সাথে উদ্ধৃত করতে পারে।
ট্রাইভ্যালেন্ট প্যাসিভেশন সহ 8 থেকে 12 মাইক্রনে দস্তার প্রলেপ হল ইনডোর স্টিলের কব্জাগুলির জন্য আদর্শ, এবং নির্দিষ্ট শ্রেণীর উপর নির্ভর করে 96 থেকে 240 ঘন্টা লবণ স্প্রে প্রতিরোধের বাস্তবসম্মত। 60 থেকে 90 মাইক্রনে পাউডার আবরণ ভাল প্রভাব এবং UV প্রতিরোধের দেয় কিন্তু নাকলে অবশ্যই মুখোশ রাখতে হবে বা অংশগুলি অতিরিক্ত বেধের কথা মাথায় রেখে ডিজাইন করতে হবে।
স্টেইনলেস যন্ত্রাংশগুলি গড়াগড়ি দেওয়ার পরেও প্যাসিভেশনের প্রয়োজন, যেহেতু টুলিং থেকে এমবেড করা মুক্ত লোহা বাইরে সপ্তাহের মধ্যে মরিচা দাগ হিসাবে দেখায়। ফিনিস যেটাই বেছে নেওয়া হোক না কেন, কোন সারফেসগুলি পরিধানের সারফেস এবং আবরণহীন থাকতে হবে তা স্পষ্টভাবে উল্লেখ করুন।
অঙ্কন সহ এই পয়েন্টগুলি পাঠান এবং প্রথম নমুনা কাটার আগে বেশিরভাগ পিছনে এবং পিছনে অদৃশ্য হয়ে যায়।
উপাদান প্রশ্ন সাধারণত এই সময়ে আসে, এবং একটি সংক্ষিপ্ত রেফারেন্স ধাতব মুদ্রাঙ্কন অংশগুলির জন্য কীভাবে উপকরণ চয়ন করবেন উপরের টেবিলের পিছনে থাকা গ্রেড নির্বাচনের যুক্তিকে কভার করে।
দ্রুত রিলিজ কব্জা শীট মেটাল গঠন পরিবারে চৌকোভাবে বসে: খালি করা, ছিদ্র করা, বাঁকানো, কখনও কখনও নাকলের জন্য একটি অগভীর ড্র, তারপর প্রলেপ বা আবরণ। Ningbo Dasheng Metal Products 4T থেকে 1000T পর্যন্ত প্রেস সহ, 1300 x 1000 মিমি এবং 20 মিমি উপাদানের পুরুত্ব পর্যন্ত স্ট্যাম্পিং ক্ষমতা, 450 মিমি গভীরতা এবং 1000 মিমি ব্যাস পর্যন্ত গভীর অঙ্কন, প্লাস একটি ইন হাউস টুল এবং ISO502 আইএসও 501 টুল:
কবজা পাতার জন্য যার অর্থ একজন সরবরাহকারী খালি, বাঁক, নাকল গঠন এবং ফিনিশ উদ্ধৃত করতে পারেন এবং একই অঙ্কন সংশোধনের উপর নাকলের ফাঁক ধরে রাখতে পারেন। অঙ্কন বা নমুনা তৈরি করা অংশ স্বাভাবিক কাজ মোড.
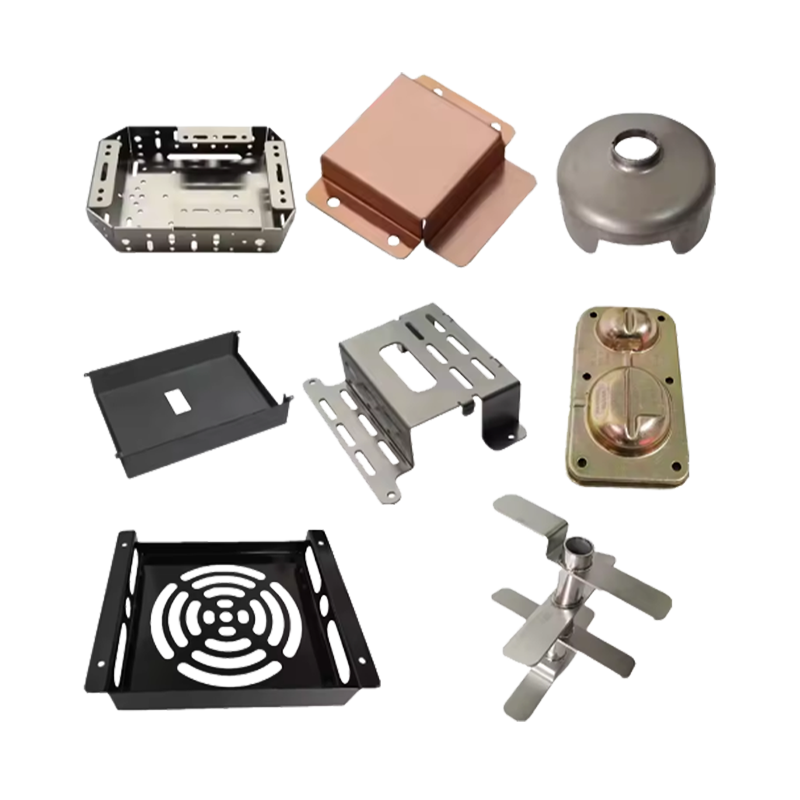
 কাস্টম শীট মেটাল ফ্যাব্রিকেশন এবং স্ট্যাম্পড মেটাল পার্টস বাঁকানো, লেজার কাটা এবং কব্জা পাতা এবং স্ট্যাম্পড পকেটের জন্য স্ট্যাম্পিং সহ কাস্টম শীট মেটাল তৈরি করা, অঙ্কন শেষ করা সহ প্রদান করে। পণ্য দেখুন →
যেখানে একটি ডিটেন্ট স্প্রিং এর জন্য ডিজাইনের জন্য একটি ভারী পাতা বা স্ট্যাম্পড পকেটের প্রয়োজন হয়, একই দোকানটি অভ্যন্তরীণভাবে বিকশিত টুলিং সহ উচ্চ নির্ভুলতা স্ট্যাম্পিং কাজ চালায়, যা একটি সহনশীলতা এবং একটি ডাই সংশোধনের মধ্যে লুপকে ছোট করে।
 উচ্চ নির্ভুলতা মেটাল স্ট্যাম্পিং এবং উপাদান প্রক্রিয়াকরণ টুলিং ডেভেলপমেন্ট সহ কাস্টম স্ট্যাম্পযুক্ত উপাদান, 1000T পর্যন্ত প্রেস, নমন, ঢালাই এবং কবজা এবং বহিরঙ্গন-সরঞ্জাম অংশগুলির জন্য সমাপ্তি। পণ্য দেখুন →
বহিরঙ্গন সরঞ্জামগুলির জন্য আঁকা কব্জা এবং কব্জাগুলির সাধারণত এক প্রবাহে বাঁকানো, ঢালাই এবং পাউডার আবরণের প্রয়োজন হয়, যা একই ছাদের নীচেও পরিচালনা করা হয়।
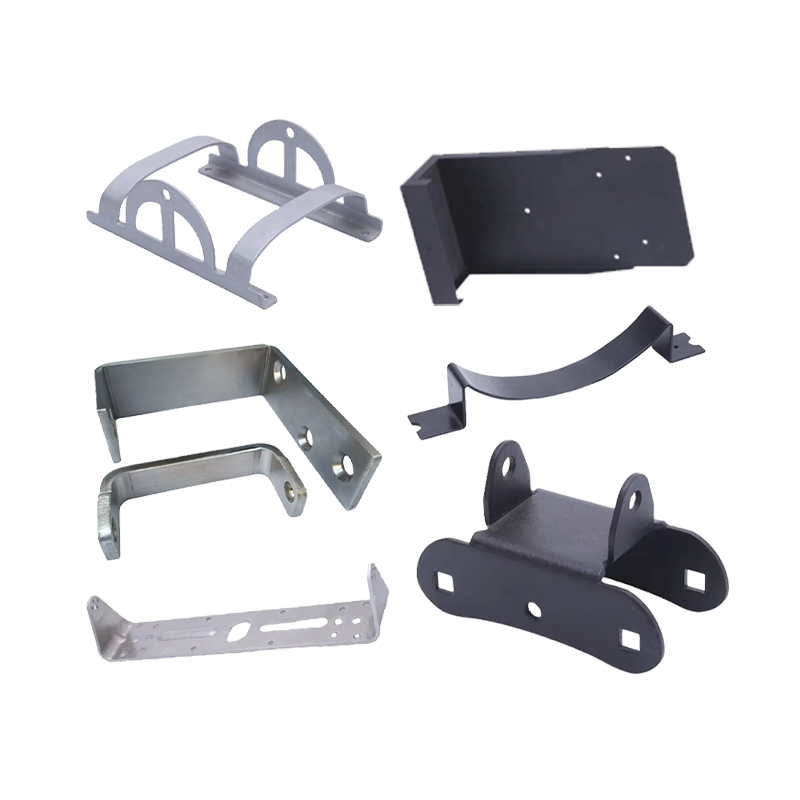
 কাস্টম ধাতু নমন, মুদ্রাঙ্কন এবং পাউডার আবরণ মেড-টু-অর্ডার শীট মেটাল নমন, খোঁচা এবং পেইন্ট কব্জা, ঝালাই ফ্রেম এবং নির্ভুল আবাসন জন্য পাউডার আবরণ সঙ্গে স্ট্যাম্পিং. পণ্য দেখুন →
বাঁকানো, লেজার কাটিং এবং ঝালাই করা ফ্রেম সহ গঠনের দিকে আরও কিছু তালিকাভুক্ত করা হয়েছে কাস্টম নমন অংশ .
একটি দ্রুত রিলিজ কব্জা একটি অস্বাভাবিকভাবে টাইট কাজ সহ একটি ছোট অংশ: এটি সনাক্ত করতে হবে, ক্ল্যাম্প করতে হবে, হাত দিয়ে ছেড়ে দিতে হবে এবং হাজারো চক্রের পরে তিনটিই করতে হবে। যে স্পেসিফিকেশনটি এটি ঘটায় তা জটিল নয়, তবে এটি লিখতে হবে, পিনের ক্লিয়ারেন্স, বাঁক থেকে গর্তের দূরত্ব, আবরণের আগে নাকলের ফাঁক এবং পিনের জন্য উপাদান জোড়া। সাইকেল গণনা এবং ক্ষয় ঘন্টার পাশাপাশি এই চারটি মান উল্লেখ করে এমন অঙ্কনগুলি সাধারণত তৃতীয় রাউন্ডের টুল পরিবর্তন ছাড়াই নমুনা থেকে উত্পাদনে চলে যায় যা সময়সূচীকে খায়।
ঢাকনা সহ আরভি সিঙ্ক: গ্লাস কভার, কাটআউট ফিট এবং ভ্যান বিল্ডের জন্য সোর্সিং টিপস
মোটরহোম টিভি মাউন্টিং বন্ধনী: ডিজাইন, উপকরণ এবং কাস্টম OEM সোর্সিং
আপনি আমাদের অংশীদার হতে চান বা পণ্য নির্বাচন এবং সমস্যার সমাধানে আমাদের পেশাদার দিকনির্দেশনা বা সহায়তা প্রয়োজন, আমাদের বিশেষজ্ঞরা সর্বদা বিশ্বব্যাপী 12 ঘন্টার মধ্যে সাহায্য করতে প্রস্তুত
আমাদের সাথে যোগাযোগ করুন
Phone:+৮৬ ১৩৯-৫৮২৪-৯৪৮৮
FAX :+৮৬ ৫৭৪-৮৬১৫০১৭৬
E-mail: [email protected] [email protected]
Address: ইউনিট 2, বিল্ডিং 19, ঝিচুয়াংঝিজাও পার্ক, চেংডং ইন্ডাস্ট্রিয়াল জোন, জিয়াংশান, নিংবো, 315705, ঝেজিয়াং, চীন
একটি ধুলোময় প্রবেশ পথের শেষে একটি ভ্যান রান্নাঘরের চিত্র করুন: ঢাকনা নিচে, কাউন্টারটি পরিষ্কা...
একটি ক্যাম্পারভ্যানের একটি ক্যাবিনেটের দরজা কয়েক হাজার কিলোমিটার পরে বাজতে শুরু করে। একটি লাই...
একটি 24 ইঞ্চি মোটরহোম টিভির ওজন প্রায় 3.5 কেজি, এবং একটি সুইং বাহুতে একটি 32 ইঞ্চি স্ক্রীন 8 ...
