


কলের চারপাশে জলের দাগ, রিম বরাবর একটি হেয়ারলাইন ফাটল, বা একটি জীর্ণ কুকটপ কাটআউট অবশেষে প্রতি...
শিল্প খবর
May 22,2026
ধাতু নমন অঙ্কন অংশ কি?
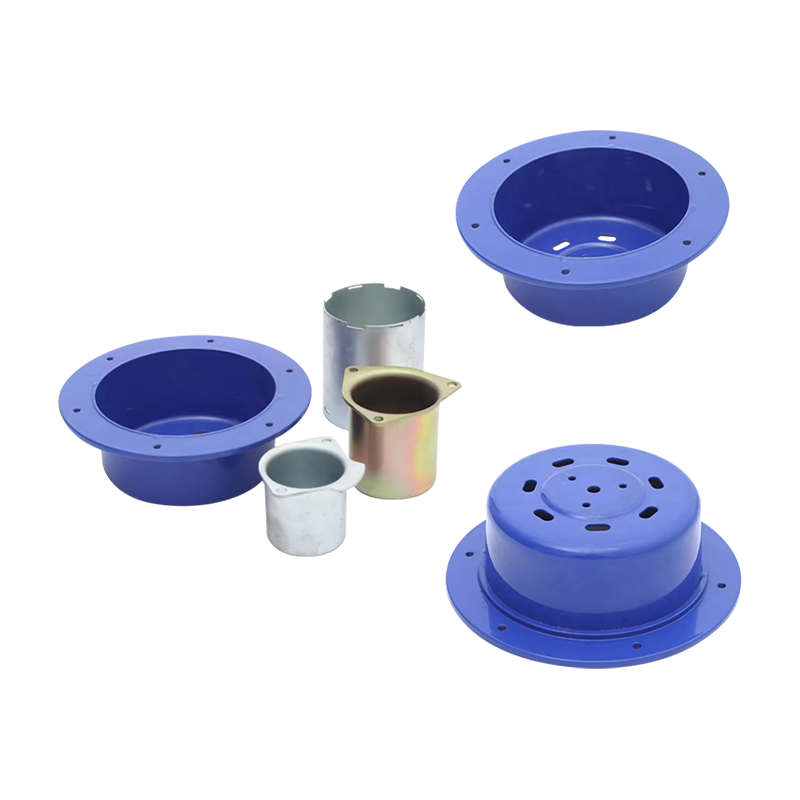
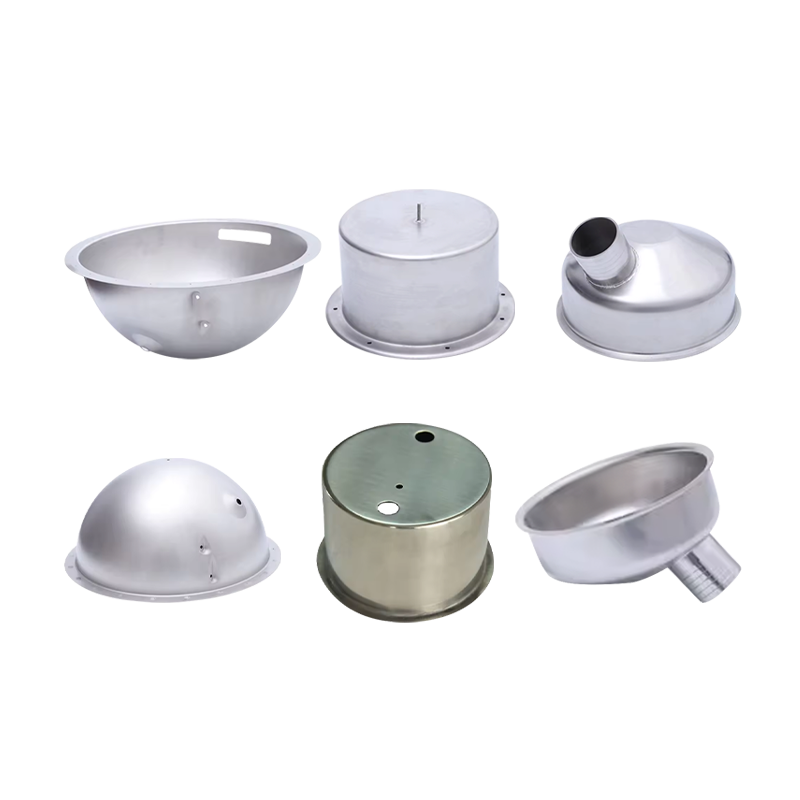
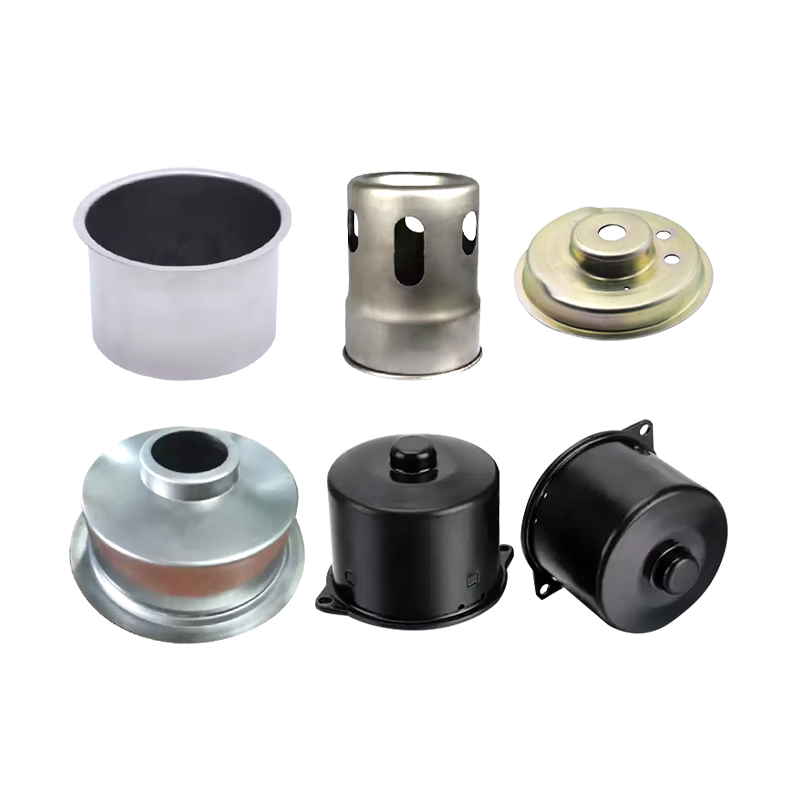
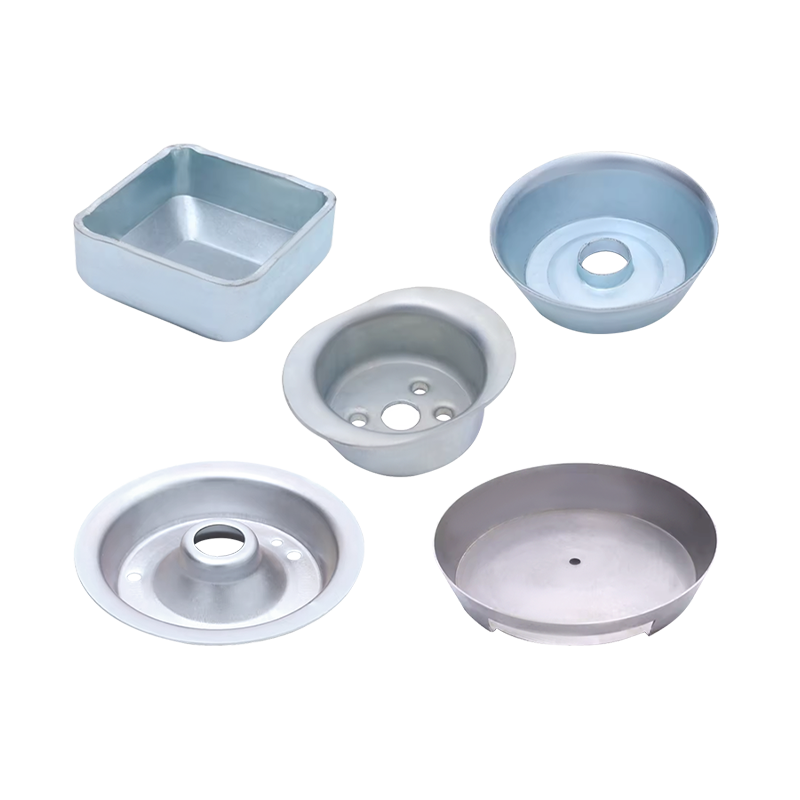
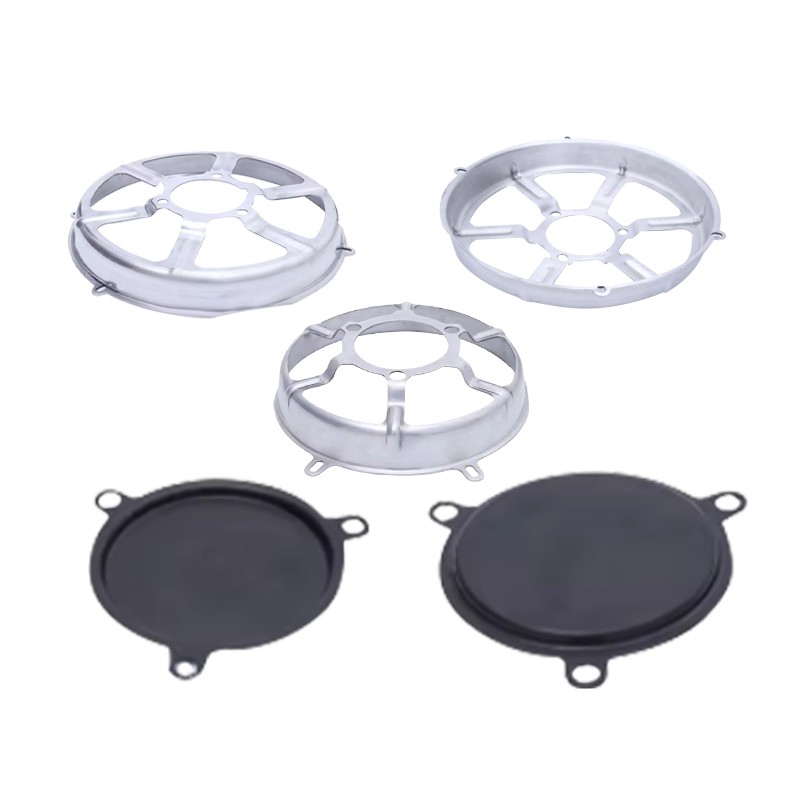
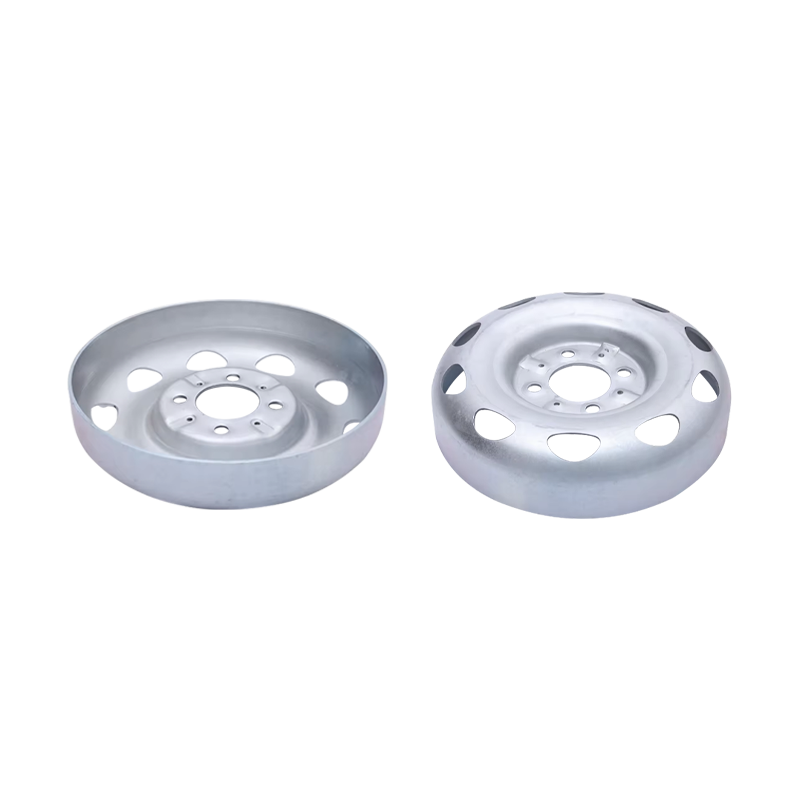
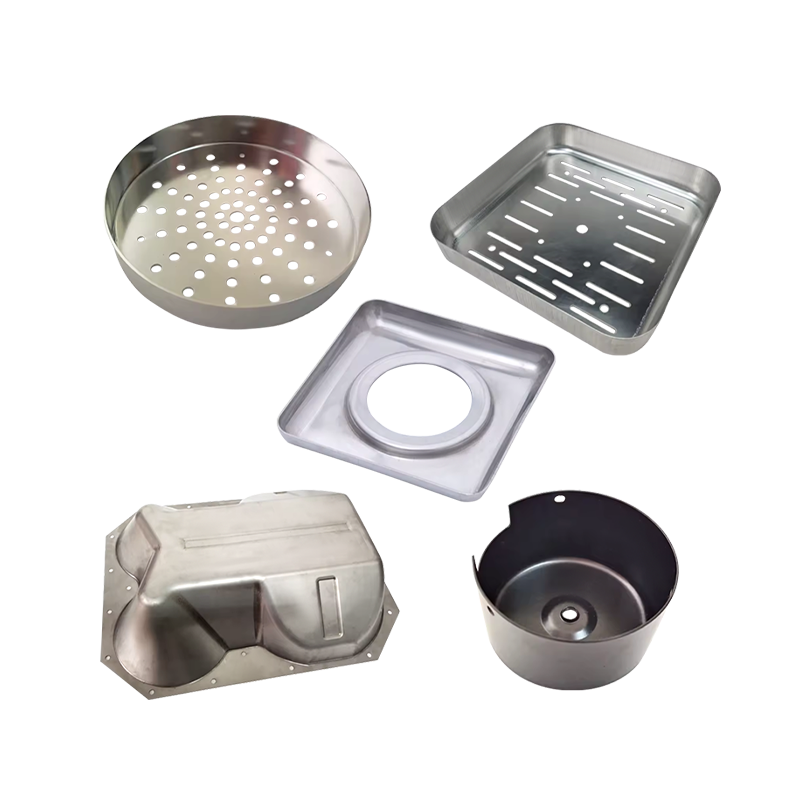
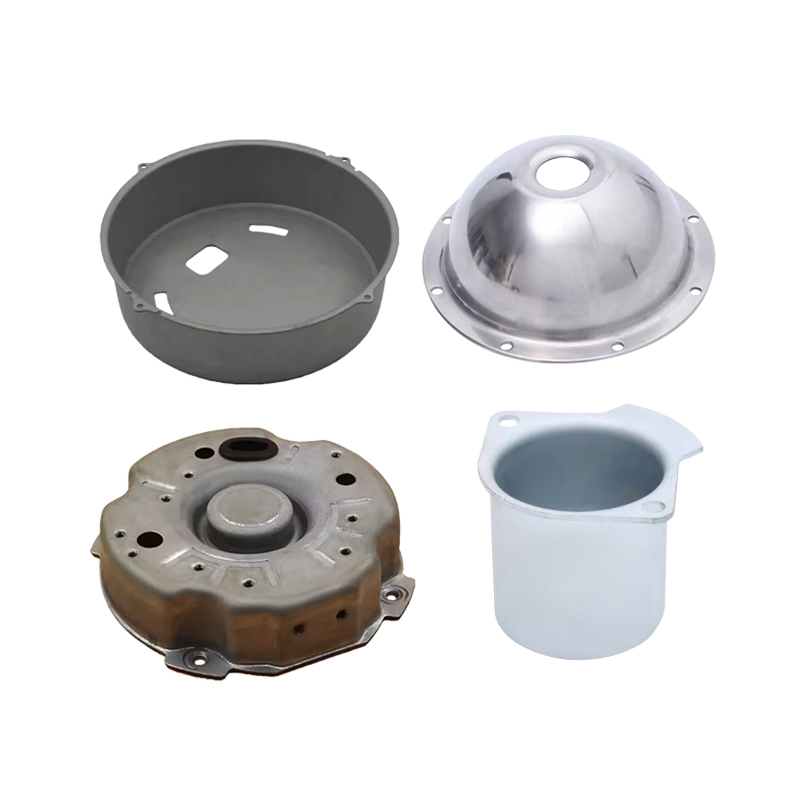
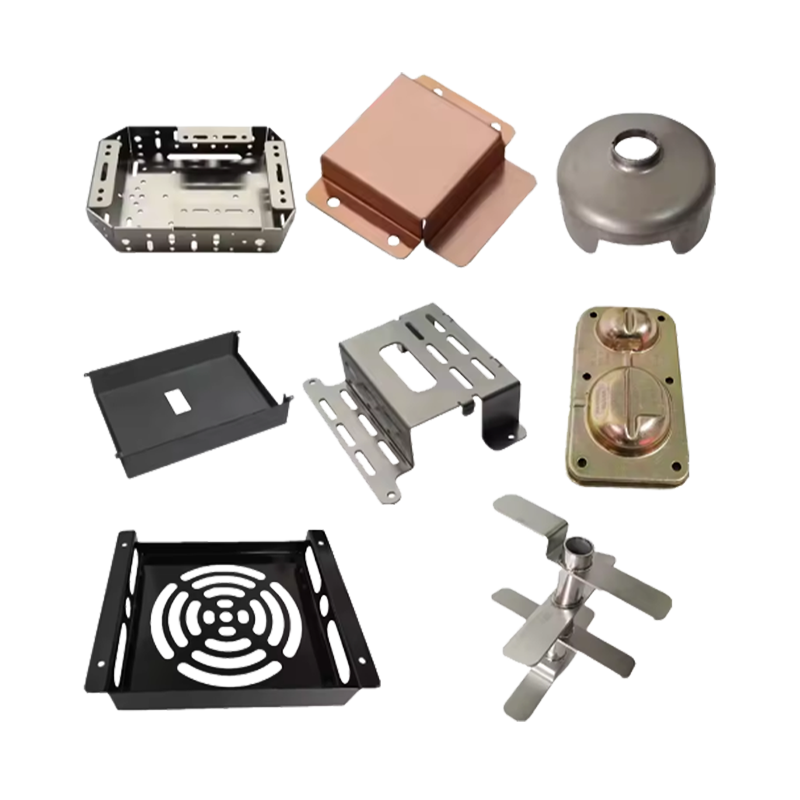
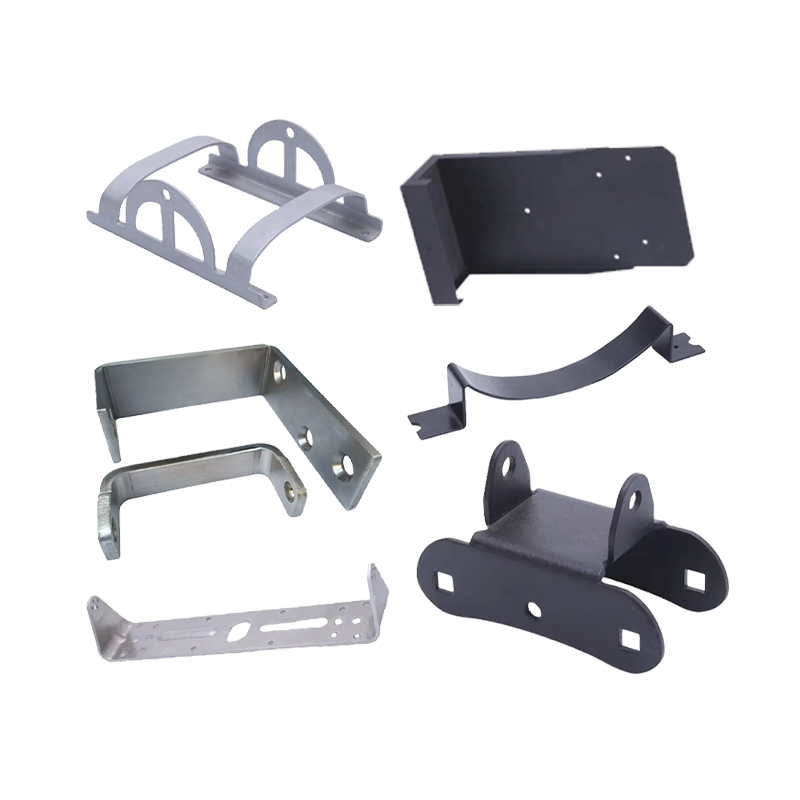
ধাতু নমন অঙ্কন অংশ শীট মেটাল উপাদানগুলি হল দুটি ঠান্ডা-গঠন প্রক্রিয়া - বাঁকানো এবং গভীর অঙ্কন - সমতল ধাতু শীট স্টক থেকে সুনির্দিষ্ট কৌণিক বৈশিষ্ট্য, বাঁকা দেয়াল এবং ফাঁপা প্রোফাইল সহ ত্রি-মাত্রিক অংশগুলিকে একত্রিত করে উত্পাদিত। বাঁকানো ধাতুটিকে একটি সরল অক্ষ বরাবর বিকৃত করে কোণ, ফ্ল্যাঞ্জ এবং চ্যানেল তৈরি করে, যখন অঙ্কন শীটটিকে ডাইয়ের উপর টেনে নিয়ে কাপ, বাক্স এবং গভীরতার সাথে আবদ্ধ আকার তৈরি করে। . ফলস্বরূপ অংশগুলি জটিল জ্যামিতিগুলি অর্জন করার সময় মূল ধাতুর কাঠামোগত অখণ্ডতা বজায় রাখে যা কঠিন স্টক থেকে মেশিনিং দ্বারা উত্পাদন করা অব্যবহারিক বা অপ্রয়োজনীয় হবে।
এই অংশগুলি মোটরগাড়ি, মহাকাশ, ইলেকট্রনিক্স, নির্মাণ এবং ভোগ্যপণ্য শিল্প জুড়ে আধুনিক উত্পাদনের জন্য মৌলিক। উদাহরণস্বরূপ, একটি একক গাড়ির বডিতে শত শত ধাতব বাঁকানো এবং আঁকার অংশ থাকে—দরজার প্যানেল এবং ছাদের রেল থেকে বন্ধনী সমাবেশ এবং জ্বালানী ট্যাঙ্কের শেল পর্যন্ত। এই অংশগুলি কী, সেগুলি কীভাবে তৈরি হয় এবং কী তাদের গুণমানকে নিয়ন্ত্রণ করে তা বোঝা ইঞ্জিনিয়ার, প্রকিউরমেন্ট বিশেষজ্ঞ এবং শীট মেটাল উপাদানগুলির সাথে কাজ করা নির্মাতাদের জন্য প্রয়োজনীয় জ্ঞান।
নমন অংশ: সংজ্ঞা, প্রক্রিয়া, এবং জ্যামিতি
ধাতব বাঁকানো অংশগুলি একটি সংজ্ঞায়িত অক্ষ বরাবর একটি সমতল ধাতব খালিতে বল প্রয়োগ করে উত্পাদিত হয়, প্লাস্টিকের বিকৃতি ঘটায় যা একটি স্থায়ী কোণ বা বক্ররেখা তৈরি করে। প্রক্রিয়া উপাদান অপসারণ না; এটি নিয়ন্ত্রিত প্লাস্টিকের স্ট্রেইনের মাধ্যমে এটিকে পুনরায় বিতরণ করে। বাঁকের বাইরের পৃষ্ঠটি উত্তেজনার মধ্যে থাকে যখন ভিতরের পৃষ্ঠটি সংকোচনের মধ্যে থাকে এবং নিরপেক্ষ অক্ষটি - সমতল যা উত্তেজনা বা সংকোচন অনুভব করে না - আনুমানিক অবস্থান করে অভ্যন্তরীণ পৃষ্ঠ থেকে উপাদান বেধের এক-তৃতীয়াংশ থেকে এক-অর্ধেক , মোড় ব্যাসার্ধ এবং উপাদান বৈশিষ্ট্য উপর নির্ভর করে.
প্রাথমিক নমন পদ্ধতি
শিল্প উৎপাদনে বেশ কিছু স্বতন্ত্র নমন প্রক্রিয়া ব্যবহার করা হয়, প্রতিটি ভিন্ন অংশের জ্যামিতি, উপাদানের বেধ এবং উৎপাদনের পরিমাণের জন্য উপযুক্ত:
- ভি-বেন্ডিং (এয়ার বেন্ডিং এবং বটমিং) - সবচেয়ে সাধারণ প্রক্রিয়া; একটি পাঞ্চ ধাতব শীটটিকে একটি V-আকৃতির ডাইতে চাপিয়ে দেয়। টার্গেট কোণ অর্জন করতে স্প্রিংব্যাক কোণ ব্যবহার করে পাঞ্চ বোটম আউট হওয়ার আগেই বায়ু নমন বন্ধ হয়ে যায়; বটমিং ডাই-এর সাথে যোগাযোগ করার জন্য পাঞ্চকে চালিত করে, উচ্চতর নির্ভুলতার জন্য উপাদান তৈরি করে ( ±0.5° বটমিংয়ের জন্য সাধারণ বনাম. ±1° থেকে ±2° বায়ু নমনের জন্য)।
- U- নমন - একটি ম্যাচিং পাঞ্চ এবং ডাই জোড়া ব্যবহার করে একটি একক স্ট্রোকে চ্যানেল-আকৃতির বা U-প্রোফাইল অংশ তৈরি করে। স্ট্রাকচারাল চ্যানেল, তারের ট্রে এবং ঘের ফ্রেমের জন্য সাধারণ।
- রোল নমন — তিনটি রোল ক্রমান্বয়ে শীট বা প্লেটকে বিকৃত করে যাতে বড় ব্যাসার্ধের সাথে বাঁকা অংশ যেমন নলাকার খোলস, শঙ্কুযুক্ত অংশ এবং বাঁকা কাঠামোগত সদস্য তৈরি হয়।
- মোছা মোছা (প্রান্ত নমন) — শীটটি আটকানো হয় এবং একটি মুছা ডাই এক প্রান্তের উপর ভাঁজ করে, ফ্ল্যাঞ্জ এবং রিটার্ন ঠোঁট তৈরি করে। সাধারণত বক্স এবং প্যান গঠনের জন্য প্রেস ব্রেক ব্যবহার করা হয়।
- ঘূর্ণমান নমন — একটি ঘূর্ণায়মান ডাই শীট পৃষ্ঠ জুড়ে ন্যূনতম পৃষ্ঠ চিহ্নিতকরণের সাথে বাঁক তৈরি করতে, যা প্রাক-সমাপ্ত বা প্রসাধনীভাবে সংবেদনশীল উপকরণগুলির জন্য পছন্দ করে।
ন্যূনতম বেন্ড ব্যাসার্ধ এবং স্প্রিংব্যাক
দুটি গুরুত্বপূর্ণ পরামিতি প্রতিটি বাঁকানো অংশের সম্ভাব্যতা এবং নির্ভুলতা নিয়ন্ত্রণ করে। ন্যূনতম বাঁক ব্যাসার্ধ হল ক্ষুদ্রতম ব্যাসার্ধ যেখানে একটি উপাদান বাইরের টান পৃষ্ঠে ফাটল ছাড়া বাঁকানো যেতে পারে; এটি সাধারণত উপাদান পুরুত্ব (t) এর একাধিক হিসাবে প্রকাশ করা হয়। উদাহরণস্বরূপ, হালকা ইস্পাত (লো-কার্বন) সাধারণত ন্যূনতম বাঁক ব্যাসার্ধ থাকে 0.5t থেকে 1t , যখন উচ্চ শক্তি অ্যালুমিনিয়াম alloys প্রয়োজন হতে পারে 3t থেকে 5t ফাটল হওয়ার আগে সর্বনিম্ন ব্যাসার্ধ।
স্প্রিংব্যাক হল স্থিতিস্থাপক পুনরুদ্ধার যেটি ঘটে যখন বাঁকানো শক্তি প্রকাশ করা হয়, যার ফলে অংশটি উদ্দেশ্য কোণ থেকে কিছুটা খোলা হয়। স্প্রিংব্যাক ম্যাগনিটিউড উপাদানের উৎপাদন শক্তির সাথে বৃদ্ধি পায় এবং শক্ত বাঁক রেডিআইয়ের সাথে হ্রাস পায়। প্রসেস ইঞ্জিনিয়াররা ওভারবেন্ডিং (লক্ষ্য কোণের চেয়ে 2° থেকে 5° শক্ত ডাই অ্যাঙ্গেল ব্যবহার করে) বা বটমিং এবং কয়েনিং অপারেশন ব্যবহার করে ক্ষতিপূরণ দেয় যা প্লাস্টিকের পুরুত্বের মাধ্যমে স্থিতিস্থাপক পুনরুদ্ধারকে কম করে।
অঙ্কন অংশ: সংজ্ঞা, প্রক্রিয়া, এবং গভীরতা ক্ষমতা
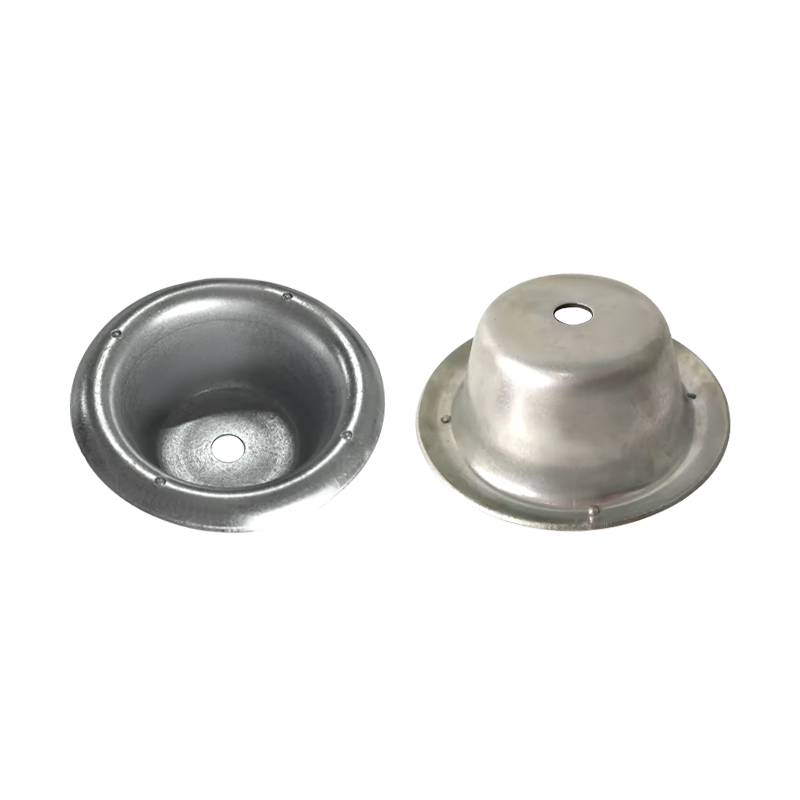
ড্রয়িং পার্টস-আরো সঠিকভাবে বললে, গভীর ড্রয়িং পার্টস-একটি ঘুষি ব্যবহার করে একটি ডাই ক্যাভিটিতে একটি সমতল ধাতুর ফাঁকা টিপে, একটি বন্ধ নীচে এবং খোলা শীর্ষ সহ একটি ফাঁপা ত্রিমাত্রিক আকৃতি তৈরি করে তৈরি করা হয়। প্রক্রিয়াটি ফ্ল্যাঞ্জ উপাদানটিকে ডাই-এর ভিতরের দিকে এবং নীচের দিকে টানে, দেয়ালগুলিকে কিছুটা পাতলা করে এবং ধাতু প্রবাহিত হওয়ার সাথে সাথে ফ্ল্যাঞ্জকে ঘন করে। অঙ্কন হল পানীয়ের ক্যান, কুকওয়্যার, স্বয়ংচালিত জ্বালানী ট্যাঙ্ক, মেডিকেল ডিভাইস হাউজিং এবং উচ্চ আয়তনে উত্পাদিত অন্যান্য হাজার হাজার ফাঁপা ধাতব উপাদানগুলির পিছনে গঠন প্রক্রিয়া।
গভীর অঙ্কন প্রক্রিয়া ক্রম
একটি সম্পূর্ণ গভীর অঙ্কন অপারেশন নিম্নলিখিত ক্রম জড়িত:
- ফাঁকা প্রস্তুতি — শীট স্টক থেকে একটি বৃত্তাকার বা আকৃতির ফাঁকা কাটা হয়। খালি ব্যাস লক্ষ্য অঙ্কিত অংশ জ্যামিতি এবং উপাদান অঙ্কন অনুপাত সীমা উপর ভিত্তি করে গণনা করা হয়.
- খালি হোল্ডিং — একটি ফাঁকা ধারক (চাপ প্যাড) নিয়ন্ত্রিত চাপের সাথে ডাই ফেসের বিরুদ্ধে খালির ফ্ল্যাঞ্জকে আটকে দেয়, ফ্ল্যাঞ্জ উপাদানটির কুঁচকানো প্রতিরোধ করে কারণ এটি ভিতরের দিকে টানা হয়।
- পাঞ্চ ডিসেন্ট — মুষ্ট্যাঘাতটি নিচে নেমে আসে, খালির কেন্দ্রীয় অংশটি ডাই ক্যাভিটিতে চাপ দেয়। ফ্ল্যাঞ্জ উপাদান উত্তেজনার অধীনে ভিতরের দিকে প্রবাহিত হয়, কাপ প্রাচীর গঠন করে।
- পার্ট ইজেকশন - টানা অংশটি নকআউট পিন বা এয়ার ইজেকশন ব্যবহার করে ডাই থেকে বের করা হয়।
- পুনরায় অঙ্কন (যদি প্রয়োজন হয়) — যদি প্রয়োজনীয় গভীরতা-থেকে-ব্যাস অনুপাত একটি একক ড্রয়ে অর্জনযোগ্য যা অতিক্রম করে, অংশটি এক বা একাধিক পুনঃআঁকানোর ক্রিয়াকলাপের মধ্য দিয়ে যায়, প্রতিটি ব্যাস হ্রাস করে এবং ক্রমবর্ধমানভাবে গভীরতা বাড়ায়।
অনুপাত এবং গঠনযোগ্যতা সীমা আঁকুন
লিমিটিং ড্র রেশিও (এলডিআর) হল ফাঁকা ব্যাস থেকে পাঞ্চ ব্যাসের সর্বাধিক অনুপাত যা অংশটি ছিঁড়ে ছাড়াই একটি একক অঙ্কন অপারেশনে অর্জন করা যেতে পারে। বেশিরভাগ কম-কার্বন স্টিলের জন্য, LDR প্রায় 2.0 থেকে 2.2 , মানে একটি ক্রিয়াকলাপে একটি কাপে পাঞ্চ ব্যাসের 2.2 গুণ পর্যন্ত একটি ফাঁকা অঙ্কন করা যেতে পারে। অ্যালুমিনিয়াম অ্যালোয় সাধারণত এলডিআর থাকে 1.8 থেকে 2.0 , যখন স্টেইনলেস স্টীল থেকে রেঞ্জ 1.8 থেকে 2.1 গ্রেড উপর নির্ভর করে। গভীরতা-থেকে-ব্যাস অনুপাতের প্রয়োজন যে অংশগুলি একক-ড্র LDR-কে অতিক্রম করে সেগুলি মধ্যবর্তী অ্যানিলিং সহ একাধিক অঙ্কন পর্যায়ে উত্পাদিত হয় যদি কাজ শক্ত করা সীমিত হয়ে যায়।
মেটাল বাঁকানো এবং অঙ্কন অংশে ব্যবহৃত উপকরণ
বাঁকানো এবং আঁকার অংশগুলির জন্য উপাদান নির্বাচনের জন্য প্রয়োজন ভারসাম্য গঠনযোগ্যতা (ফাটকা বা কুঁচকে যাওয়া ছাড়াই প্রয়োজনীয় বিকৃতি সহ্য করার ক্ষমতা), সমাপ্ত অংশে শক্তি, জারা প্রতিরোধ ক্ষমতা এবং খরচ। নিম্নলিখিত উপকরণগুলি শিল্প জুড়ে উত্পাদনের পরিমাণের সংখ্যাগরিষ্ঠ প্রতিনিধিত্ব করে:
| উপাদান | মিন. বেন্ড ব্যাসার্ধ | সাধারণ LDR | স্প্রিংব্যাক প্রবণতা | সাধারণ অ্যাপ্লিকেশন |
|---|---|---|---|---|
| নিম্ন-কার্বন ইস্পাত (DC04) | 0.5-1 টি | 2.0-2.2 | কম | অটো বডি প্যানেল, ঘের, বন্ধনী |
| উচ্চ-শক্তি ইস্পাত (HSLA) | 2-4t | 1.7-1.9 | উচ্চ | কাঠামোগত স্বয়ংচালিত, ভারী সরঞ্জাম |
| স্টেইনলেস স্টীল (304) | 1-2t | 1.8-2.1 | মাঝারি-উচ্চ | খাদ্য সরঞ্জাম, চিকিৎসা ডিভাইস, সিঙ্ক |
| অ্যালুমিনিয়াম 1xxx/3xxx | 0t–1t | 1.9-2.1 | পরিমিত | ক্যান, কুকওয়্যার, হিট এক্সচেঞ্জার |
| অ্যালুমিনিয়াম 5xxx / 6xxx | 1-3 টি | 1.8-2.0 | মাঝারি-উচ্চ | মহাকাশ কাঠামো, স্বয়ংচালিত প্যানেল |
| তামা/পিতল | 0t–1t | 1.9-2.2 | কম | বৈদ্যুতিক টার্মিনাল, নদীর গভীরতানির্ণয়, আলংকারিক |
বাঁকানো এবং আঁকার জন্য টুলিং: ডাইস, পাঞ্চ এবং প্রেস
টুলিং সিস্টেম - ডাইস এবং পাঞ্চস - নমন এবং অঙ্কন অপারেশনে অংশের গুণমান এবং উত্পাদন অর্থনীতির কেন্দ্রীয় নির্ধারক। টুলিং ডিজাইনে উপাদান স্প্রিংব্যাক, ব্ল্যাঙ্ক হোল্ডার ফোর্স, ডাই ক্লিয়ারেন্স, পাঞ্চ কর্নার রেডিআই, এবং তৈলাক্তকরণ কৌশল একই সাথে বিবেচনা করতে হবে।
নমন টুলিং
বাঁকানোর জন্য প্রেস ব্রেক টুলিং একটি প্রেস ব্রেক মেশিনে মাউন্ট করা একটি পাঞ্চ (উপরের টুল) এবং ডাই (নিম্ন টুল) নিয়ে গঠিত। স্ট্যান্ডার্ড ইউরোপীয়-শৈলী (উইলা/ট্রাম্পফ-সামঞ্জস্যপূর্ণ) টুলিং সিস্টেমগুলি মডুলার পাঞ্চ এবং ডাই সেগমেন্টগুলি ব্যবহার করে যা ডেডিকেটেড কাস্টম টুলিং ছাড়াই বিভিন্ন অংশের দৈর্ঘ্য এবং প্রোফাইলের জন্য কনফিগার করা যেতে পারে — যা স্বল্প-রান বা প্রোটোটাইপ উত্পাদনের জন্য সেটআপ খরচ উল্লেখযোগ্যভাবে হ্রাস করে৷ উচ্চ-ভলিউম প্রগতিশীল ডাই নমনের জন্য, প্রতিটি অংশের জ্যামিতির জন্য উত্সর্গীকৃত শক্ত টুল স্টিল টুলিং নির্দিষ্ট করা হয়, যার সাধারণ টুল স্টিলের কঠোরতা 58-62 HRC কাজের পৃষ্ঠতলের জন্য লক্ষ লক্ষ চক্রের পরিধান প্রতিরোধ করার জন্য।
অঙ্কন টুলিং
গভীর অঙ্কন ডাইয়ে একটি পাঞ্চ, ডাই রিং এবং ফাঁকা হোল্ডার থাকে, যেখানে পাঞ্চ এবং ডাই এর মধ্যে সুনির্দিষ্ট ক্লিয়ারেন্স থাকে (সাধারণত উপাদান বেধের চেয়ে 10% থেকে 15% বেশি একক-ড্র অপারেশনের জন্য) অতিরিক্ত পাতলা না করে ধাতু প্রবাহের অনুমতি দিতে। ডাই কোণার ব্যাসার্ধগুলি গুরুত্বপূর্ণ: খুব ছোট একটি ডাই ব্যাসার্ধ ডাই এন্ট্রিতে অংশটিকে ছিঁড়ে ফেলে; খুব বড় ব্যাসার্ধ wrinkling অনুমতি দেয়. স্টিলের জন্য ডাই রেডিআই থেকে সাধারণত পরিসীমা 4t থেকে 10t (চার থেকে দশ গুণ উপাদান পুরুত্ব), অগভীর ড্রয়ের জন্য বৃহত্তর ব্যাসার্ধ এবং গভীর অংশে শক্ত জ্যামিতি নিয়ন্ত্রণের জন্য ছোট ব্যাসার্ধ ব্যবহার করা হয়।
নির্বাচন প্রেস করুন
বেন্ডিং অপারেশনে প্রেস ব্রেক ব্যবহার করা হয় (হাইড্রোলিক, সার্ভো-ইলেকট্রিক, বা মেকানিক্যাল) যাতে উপাদানের বেধ এবং বাঁকানো দৈর্ঘ্যের সাথে টনেজ মিলে যায়। V- নমন হালকা ইস্পাত জন্য একটি সাধারণ নিয়ম আনুমানিক প্রয়োজন 8 টন বল প্রতি মিটার বাঁক দৈর্ঘ্য প্রতি মিলিমিটার উপাদান বেধ . অঙ্কন ক্রিয়াকলাপগুলি একক-অ্যাকশন বা ডবল-অ্যাকশন হাইড্রোলিক প্রেস ব্যবহার করে যেখানে ভিতরের স্লাইডটি পাঞ্চ চালায় এবং বাইরের স্লাইডটি স্বাধীনভাবে ফাঁকা ধারক বলকে নিয়ন্ত্রণ করে—একটি ক্ষমতা যা গভীর অঙ্কনে ধারাবাহিক ফ্ল্যাঞ্জ নিয়ন্ত্রণের জন্য অপরিহার্য।
মূল মানের পরামিতি এবং পরিমাপ পদ্ধতি
মাত্রিক নির্ভুলতা, পৃষ্ঠের অখণ্ডতা, এবং উপাদান সম্পত্তি ধারণ হল ধাতু নমন এবং অঙ্কন অংশগুলির জন্য তিনটি প্রাথমিক গুণমান ডোমেন। প্রতিটি নির্দিষ্ট পরিমাপ পদ্ধতি এবং প্রকৌশল অঙ্কন এবং প্রযোজ্য মান দ্বারা সংজ্ঞায়িত গ্রহণযোগ্যতা মানদণ্ড দ্বারা পরিচালিত হয়।
মাত্রিক সহনশীলতা
বাঁকানো অংশগুলির জন্য কোণ সহনশীলতা প্রক্রিয়ার উপর নির্ভর করে: বায়ু নমন সাধারণত অর্জন করে ±1° থেকে ±2° , নীচে এবং coining যখন অর্জন ±0.5° বা তার চেয়ে ভালো . বাঁকানো অংশে রৈখিক মাত্রা স্প্রিংব্যাক দ্বারা প্রভাবিত হয় এবং সাধারণত ধরে রাখা হয় ±0.5 মিমি সাধারণ শিল্প অংশের জন্য এবং ±0.1 থেকে ±0.2 মিমি ক্লোজ ফিট আপ প্রয়োজন নির্ভুল সমাবেশ জন্য. গভীর টানা অংশগুলি প্রাচীরের বেধের বৈচিত্র্যের জন্য পরিমাপ করা হয় (সাধারণত নামমাত্র প্রাচীরের বেধের ±10% গ্রহণযোগ্য), ফ্ল্যাঞ্জ সমতলতা এবং সামগ্রিক উচ্চতা সামঞ্জস্যের জন্য।
সারফেস কোয়ালিটি
নমন এবং অঙ্কন অংশগুলির জন্য গ্রহণযোগ্য পৃষ্ঠের গুণমান নির্দিষ্ট ত্রুটিগুলির অনুপস্থিতি দ্বারা সংজ্ঞায়িত করা হয়:
- বাঁক ব্যাসার্ধে ফাটল — উপাদান নমনীয়তা বা অত্যধিক পরিশ্রম কঠিনীকরণ আপেক্ষিক অপর্যাপ্ত বাঁক ব্যাসার্ধের নির্দেশক; গুরুত্বপূর্ণ উপাদানগুলিতে দৃশ্যত এবং ডাই পেনিট্রান্ট পরীক্ষার মাধ্যমে পরিদর্শন করা হয়
- কুঁচকানো - টানা অংশের ফ্ল্যাঞ্জ বা দেয়ালে সংকোচনের বলি; অপর্যাপ্ত ফাঁকা ধারক বল দ্বারা সৃষ্ট; ভিজ্যুয়াল স্ট্যান্ডার্ড বা সারফেস প্রোফাইলমেট্রির বিরুদ্ধে মূল্যায়ন করা হয়েছে
- ছিঁড়ে যাওয়া — মুষ্ট্যাঘাত ব্যাসার্ধে ফ্র্যাকচার বা টানা অংশে ডাই এন্ট্রি; অত্যধিক ড্র অনুপাত, অপর্যাপ্ত তৈলাক্তকরণ, বা ভুল ডাই ব্যাসার্ধের কারণে
- কমলার খোসা - শুরুর উপাদানে বড় শস্যের আকারের কারণে মোটা পৃষ্ঠের গঠন; উপাদান স্পেসিফিকেশন মাধ্যমে নিয়ন্ত্রিত এবং পৃষ্ঠের রুক্ষতা মান (Ra মান) বিরুদ্ধে যাচাই করা হয়
- গ্যালিং এবং স্কোরিং — ধাতু থেকে টুল আনুগত্য বা ধ্বংসাবশেষ থেকে টুল চিহ্ন; তৈলাক্তকরণ ব্যবস্থাপনা এবং ডাই পৃষ্ঠ ফিনিস রক্ষণাবেক্ষণ মাধ্যমে নিয়ন্ত্রিত
প্রাচীর বেধ পরিমাপ
টানা অংশে দেয়াল পাতলা করা অতিস্বনক বেধ গেজ বা ক্রস-বিভাগীয় পরিমাপ ব্যবহার করে পরিমাপ করা হয়। ক্রিটিকাল থিনিং জোনটি সাধারণত পাঞ্চ ব্যাসার্ধ এবং ডাই এন্ট্রি ব্যাসার্ধে থাকে, যেখানে দ্বিঅক্ষীয় উত্তেজনা সর্বোচ্চ। বেশিরভাগ কাঠামোগত অ্যাপ্লিকেশনের জন্য, নামমাত্র বেধের 20% পর্যন্ত প্রাচীর পাতলা করা গ্রহণযোগ্য; চাপ-ধারণকারী বা নিরাপত্তা-গুরুত্বপূর্ণ অংশগুলির জন্য, কঠোর সীমা প্রযোজ্য এবং প্রথম-নিবন্ধের নমুনাগুলির ধ্বংসাত্মক ক্রস-সেকশন বিশ্লেষণ দ্বারা যাচাই করা যেতে পারে।
সেক্টর দ্বারা সাধারণ শিল্প অ্যাপ্লিকেশন
ধাতু নমন এবং অঙ্কন অংশ একক প্রোটোটাইপ থেকে বার্ষিক বিলিয়ন ইউনিট পর্যন্ত ভলিউমে উত্পাদিত হয়, কার্যত প্রতিটি উত্পাদন খাত জুড়ে। নিম্নলিখিত উদাহরণগুলি প্রয়োগের প্রস্থকে চিত্রিত করে:
স্বয়ংচালিত উত্পাদন
একটি একক যাত্রীবাহী যান প্রায় ধারণ করে 200 থেকে 300 স্বতন্ত্র শীট ধাতব অংশ , সংখ্যাগরিষ্ঠ নমন এবং অঙ্কন দ্বারা উত্পাদিত. বডি প্যানেল (দরজা, হুড, ছাদ, ফেন্ডার) বড় ট্রান্সফার প্রেসে কম-কার্বন বা উচ্চ-শক্তির ইস্পাত খালি থেকে আঁকা হয়। কাঠামোগত উপাদান (A-স্তম্ভ, রকার প্যানেল, ক্রস-সদস্য) রোল-গঠিত বা উচ্চ-গতির প্রেসে ধীরে ধীরে বাঁকানো হয়। জ্বালানী ট্যাংক প্রলিপ্ত ইস্পাত বা অ্যালুমিনিয়াম থেকে আঁকা হয়। স্বয়ংচালিত খাত বিশ্বব্যাপী ধাতু তৈরির বৃহত্তম আয়তন চালায়, বিশ্বব্যাপী উৎপাদন বার্ষিক 90 মিলিয়ন গাড়ির বেশি।
মহাকাশ এবং প্রতিরক্ষা
বিমানের স্ট্রাকচারাল ফ্রেম, স্কিন প্যানেল, বাল্কহেডস এবং পাঁজরের অংশগুলি অ্যালুমিনিয়াম অ্যালয় (প্রাথমিকভাবে 2xxx এবং 7xxx সিরিজ) থেকে নির্ভুল বাঁকানো, প্রসারিত গঠন এবং হাইড্রোফর্মিং প্রক্রিয়া ব্যবহার করে তৈরি করা হয়। মহাকাশ বাঁকানো অংশগুলির সহনশীলতাগুলি সাধারণ শিল্প অ্যাপ্লিকেশনগুলির তুলনায় উল্লেখযোগ্যভাবে শক্ত, প্রোফাইল সহনশীলতা প্রায়শই ধরে রাখা হয় ±0.2 মিমি মিটার-স্কেল অংশের উপরে। অঙ্কন চাপ জাহাজের উপাদান, অ্যাকচুয়েটর হাউজিং এবং জ্বালানী সিস্টেমের অংশগুলির জন্য ব্যবহৃত হয়।
ইলেকট্রনিক্স এবং বৈদ্যুতিক সরঞ্জাম
ইলেকট্রনিক সরঞ্জামের জন্য ঘের, চেসিস, শিল্ড এবং সংযোগকারী হাউজিংগুলি কোল্ড-রোল্ড স্টিল, অ্যালুমিনিয়াম বা তামার মিশ্রণ থেকে বাঁকিয়ে উচ্চ আয়তনে তৈরি করা হয়। নির্ভুল প্রগতিশীল ডাই বেন্ডিং জটিল বন্ধনী এবং ক্লিপ জ্যামিতিগুলিকে হারে উত্পাদিত করতে সক্ষম করে প্রতি মিনিটে শত শত অংশ স্ট্যাম্পিং প্রেসে। অঙ্কন ব্যাটারি casings, ক্যাপাসিটর ক্যান, এবং সিল ইলেকট্রনিক ঘের জন্য ব্যবহার করা হয়.
নির্মাণ এবং স্থাপত্য
স্ট্রাকচারাল ব্র্যাকেট, ফ্যাসাড ক্ল্যাডিং প্যানেল, ছাদের প্রোফাইল, দরজার ফ্রেম এবং এইচভিএসি ডাক্টওয়ার্ক গ্যালভানাইজড স্টিল, অ্যালুমিনিয়াম বা স্টেইনলেস স্টিল থেকে বাঁকিয়ে তৈরি করা হয়। রোল গঠন—একটি ক্রমাগত নমন প্রক্রিয়া—উচ্চ উৎপাদন হারে সুসংগত ক্রস-সেকশন সহ দীর্ঘ কাঠামোগত প্রোফাইল (পুরলিন, রেল, চ্যানেল) তৈরি করে। কাস্টম আর্কিটেকচারাল ক্ল্যাডিং প্যানেলগুলি প্রায়ই কম ভলিউমে উত্পাদিত হয় প্রেস ব্রেক বাঁকানোর মাধ্যমে পৃষ্ঠের ফিনিস সংরক্ষণে বিস্তারিত মনোযোগ দিয়ে।
মেডিকেল ডিভাইস এবং সরঞ্জাম
অস্ত্রোপচারের যন্ত্রের উপাদান, ইমপ্লান্ট হাউজিং, জীবাণুমুক্তকরণ ট্রে এবং ডায়াগনস্টিক সরঞ্জামের ঘেরগুলি স্টেইনলেস স্টীল (সাধারণত 304 বা 316L গ্রেড) বা টাইটানিয়াম অ্যালয় থেকে আঁকা এবং বাঁকানো হয়। মেডিক্যাল অ্যাপ্লিকেশানগুলি সর্বোচ্চ স্তরের সারফেস ফিনিশ (ইমপ্লান্ট-সংলগ্ন সারফেসগুলির জন্য Ra ≤ 0.8 µm), উপাদানের সন্ধানযোগ্যতা, এবং মাত্রিক সামঞ্জস্যের দাবি করে, যা এগুলিকে সবচেয়ে চাহিদাযুক্ত ধাতু গঠনের অ্যাপ্লিকেশনগুলির মধ্যে পরিণত করে।
ধাতু নমন এবং অঙ্কন অংশ জন্য নকশা বিবেচনা
ধাতু নমন এবং অঙ্কন অংশের কার্যকরী নকশা প্রক্রিয়া সীমাবদ্ধতা এবং কিভাবে অংশ জ্যামিতি উত্পাদন ক্ষমতা প্রভাবিত করে জ্ঞান প্রয়োজন. বেশ কিছু নকশা নিয়ম সর্বজনীনভাবে প্রযোজ্য:
বাঁক ভাতা এবং ফাঁকা উন্নয়ন
প্রতিটি বাঁক বাঁকানো অংশের নামমাত্র বাইরের মাত্রার সাপেক্ষে উন্নত (সমতল) ফাঁকা অংশে উপাদানের দৈর্ঘ্য যোগ করে। এই বাঁক ভাতা উপাদান বেধ, বাঁক ব্যাসার্ধ, এবং কে-ফ্যাক্টর (নিরপেক্ষ অক্ষ অবস্থান বর্ণনা করে একটি উপাদান-নির্দিষ্ট ধ্রুবক) উপর নির্ভর করে। সঠিক সমতল খালি গণনা অপরিহার্য: একটি ত্রুটি ফাঁকা উন্নয়নে 0.5 মিমি ছয় বাঁক সহ একটি অংশে ফলাফল a 3 মিমি ক্রমবর্ধমান মাত্রিক ত্রুটি৷ সমাপ্ত অংশে - সমাবেশে হস্তক্ষেপ বা নির্ভুলতা প্রয়োগে অগ্রহণযোগ্য ফাঁক সৃষ্টি করার জন্য যথেষ্ট।
মোড়ের কাছাকাছি হোল এবং ফিচার প্লেসমেন্ট
বাঁক রেখার খুব কাছাকাছি রাখা গর্ত, স্লট এবং কাটআউটগুলি গঠনের সময় বিকৃত হবে কারণ ধাতুটি মোড়ের ব্যাসার্ধের চারপাশে প্রবাহিত হয়। একটি গর্ত প্রান্ত থেকে একটি বাঁক লাইন সর্বনিম্ন দূরত্ব সাধারণত হয় 1.5t বাঁক ব্যাসার্ধ বৃত্তাকার গর্ত জন্য এবং 3t বাঁক ব্যাসার্ধ মোড়ের সমান্তরাল স্লটের জন্য। এই ন্যূনতম থেকে কাছাকাছি বৈশিষ্ট্যগুলির জন্য হয় পোস্ট-বেন্ড পিয়ার্সিং (একটি অপারেশন যোগ করা) বা বৈশিষ্ট্যের চারপাশে বিকৃতির স্বীকৃতি প্রয়োজন।
পার্ট ডিজাইনের নিয়ম আঁকুন
গভীরভাবে আঁকা অংশগুলি নির্দিষ্ট নকশার সীমাবদ্ধতার সাপেক্ষে যা নির্ধারণ করে যে একটি নির্দিষ্ট সংখ্যক অঙ্কন অপারেশনে একটি অংশ উত্পাদনযোগ্য কিনা:
- গভীরতা থেকে ব্যাসের অনুপাত - একটি একক ড্রতে প্রায় 75% ব্যাসের গভীরতা সহ অংশগুলির বেশিরভাগ উপকরণের জন্য বহু-পর্যায় প্রক্রিয়াকরণের প্রয়োজন হয়
- আয়তক্ষেত্রাকার আঁকা অংশের উপর কোণার ব্যাসার্ধ - কোণগুলি সবচেয়ে ভারীভাবে বিকৃত এলাকা; কোণার ব্যাসার্ধ কমপক্ষে হওয়া উচিত 3t থেকে 5t ছিঁড়ে যাওয়া এড়াতে, এবং একক-আঁকার সম্ভাব্যতার জন্য কোণার ব্যাসার্ধ এবং অংশের উচ্চতার অনুপাত 0.2-এর বেশি হওয়া উচিত
- খসড়া কোণ — টানা অংশের দেয়ালে সামান্য টেপার (0.5° থেকে 2°) ডাই থেকে বের করে দেওয়া সহজ করে এবং অংশটি পাঞ্চে লেগে থাকার ঝুঁকি কমায়
- অভিন্ন প্রাচীর বেধ — প্রাচীর বেধের আকস্মিক পরিবর্তনগুলি চাপের ঘনত্বের অঞ্চল তৈরি করে যা ছিঁড়ে যাওয়ার প্রবণতা; যেখানেই সম্ভব ধীরে ধীরে পরিবর্তন পছন্দ করা হয়
সারফেস ফিনিশিং এবং পোস্ট-প্রসেসিং অপশন
ধাতব বাঁকানো এবং আঁকার অংশগুলি প্রায়শই গঠনের পরে পৃষ্ঠের চিকিত্সার শিকার হয় যা ক্ষয় প্রতিরোধ ক্ষমতা, চেহারা, কঠোরতা বা পরবর্তী প্রক্রিয়া যেমন পেইন্টিং বা বন্ধনের জন্য উপযুক্ততা বাড়ায়। সাধারণ পোস্ট-প্রসেসিং অপারেশন অন্তর্ভুক্ত:
- ডিবারিং এবং এজ ফিনিশিং - টাম্বলিং, বেল্ট গ্রাইন্ডিং বা রোবোটিক ডিবারিং ব্যবহার করে কাটা প্রান্ত থেকে ধারালো প্রান্ত এবং burrs অপসারণ, অপারেটর নিরাপত্তা এবং ডাউনস্ট্রিম সমাবেশ ফিট করার জন্য অপরিহার্য
- জিংক ফসফেটিং — পেইন্টিংয়ের আগে ইস্পাত অংশগুলিতে রূপান্তর আবরণ প্রয়োগ করা হয়, পেইন্টের আনুগত্য উন্নত করে এবং অস্থায়ী জারা সুরক্ষা প্রদান করে
- ইলেক্ট্রোপ্লেটিং — দস্তা, নিকেল, ক্রোম, বা টিন ইলেক্ট্রোড জমা হয় ক্ষয় প্রতিরোধের, কঠোরতা বা পরিবাহিতার জন্য অংশ পৃষ্ঠে
- অ্যানোডাইজিং — অ্যালুমিনিয়াম অংশগুলির ইলেক্ট্রোকেমিক্যাল অক্সিডেশন একটি শক্ত, ছিদ্রযুক্ত অক্সাইড স্তর তৈরি করে যা সিল করা এবং রঞ্জিত করা যায়; মহাকাশ এবং ভোক্তা ইলেকট্রনিক্স অ্যালুমিনিয়াম অংশ জন্য মান
- পাউডার আবরণ - ইলেক্ট্রোস্ট্যাটিকভাবে প্রয়োগ করা পলিমার পাউডার 180-200 ডিগ্রি সেলসিয়াসে নিরাময় করা হয়; স্থাপত্য এবং শিল্প অ্যাপ্লিকেশনের জন্য চমৎকার জারা এবং UV প্রতিরোধের সাথে টেকসই, অভিন্ন রঙের আবরণ প্রদান করে
- প্যাসিভেশন — স্টেইনলেস স্টিলের অংশগুলির অ্যাসিড চিকিত্সা যাতে পৃষ্ঠ থেকে মুক্ত লোহা দ্রবীভূত হয় এবং প্যাসিভ ক্রোমিয়াম অক্সাইড স্তর পুনরুদ্ধার করে, চিকিৎসা এবং খাদ্য-সংযোগ অ্যাপ্লিকেশনগুলির জন্য জারা প্রতিরোধের উন্নতি করে
গুদামজাতকরণের জন্য প্যালেট ফিট এবং নেস্টিং প্লাগগুলি কী কী সুবিধা দেয়?
প্যালেট ফিট এবং নেস্টিং প্লাগগুলি কীসের জন্য ব্যবহৃত হয়?
সম্পর্কিত পণ্য
একটি তদন্ত পাঠান
আপনার প্রয়োজন হলে আমাদের সাথে যোগাযোগ করতে দ্বিধা করবেন না!
আপনি আমাদের অংশীদার হতে চান বা পণ্য নির্বাচন এবং সমস্যার সমাধানে আমাদের পেশাদার দিকনির্দেশনা বা সহায়তা প্রয়োজন, আমাদের বিশেষজ্ঞরা সর্বদা বিশ্বব্যাপী 12 ঘন্টার মধ্যে সাহায্য করতে প্রস্তুত
আমাদের সাথে যোগাযোগ করুন
Phone:+৮৬ ১৩৯-৫৮২৪-৯৪৮৮
FAX :+৮৬ ৫৭৪-৮৬১৫০১৭৬
E-mail: [email protected] [email protected]
Address: ইউনিট 2, বিল্ডিং 19, ঝিচুয়াংঝিজাও পার্ক, চেংডং ইন্ডাস্ট্রিয়াল জোন, জিয়াংশান, নিংবো, 315705, ঝেজিয়াং, চীন
একটি সিঙ্ক যা তার কাটআউট দশ মিলিমিটার মিস করে, বা একটি পাতলা বাটি যা প্রতিবার পাম্প সাইকেলে ড্...
হ্যাঁ, একটি হব সিঙ্ক কম্বো রান্নাঘর এবং পরিচ্ছন্নতার অঞ্চলের মধ্যে দূরত্ব কমিয়ে, নষ্ট চলা...
মোবাইল
