

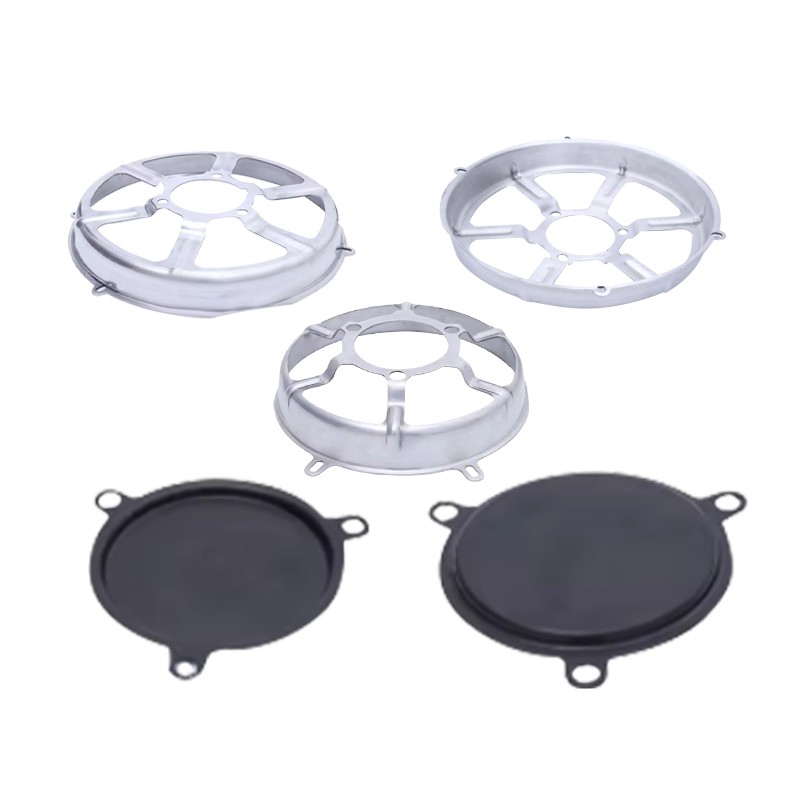
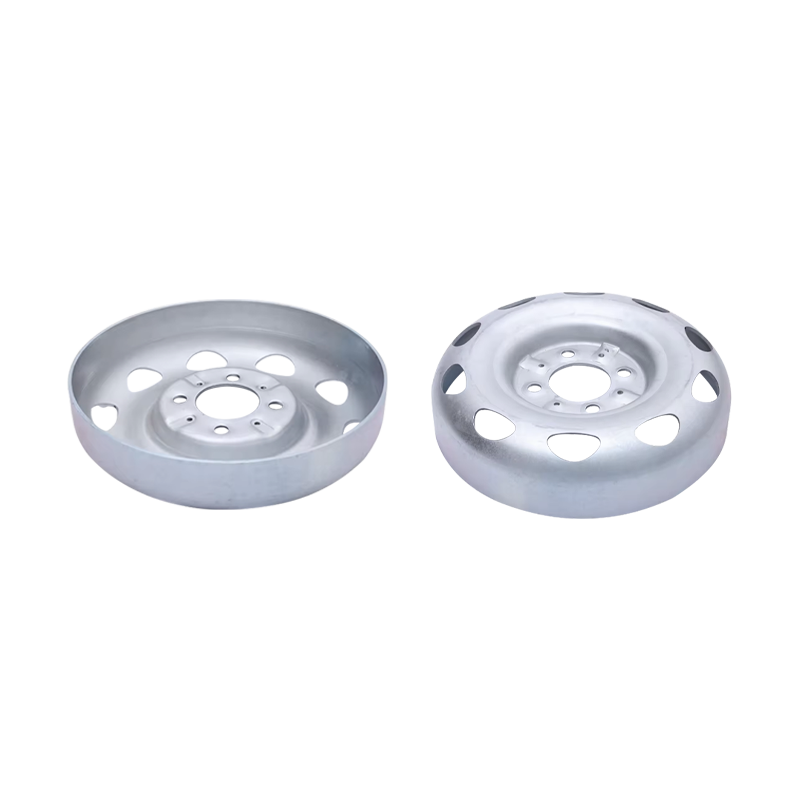
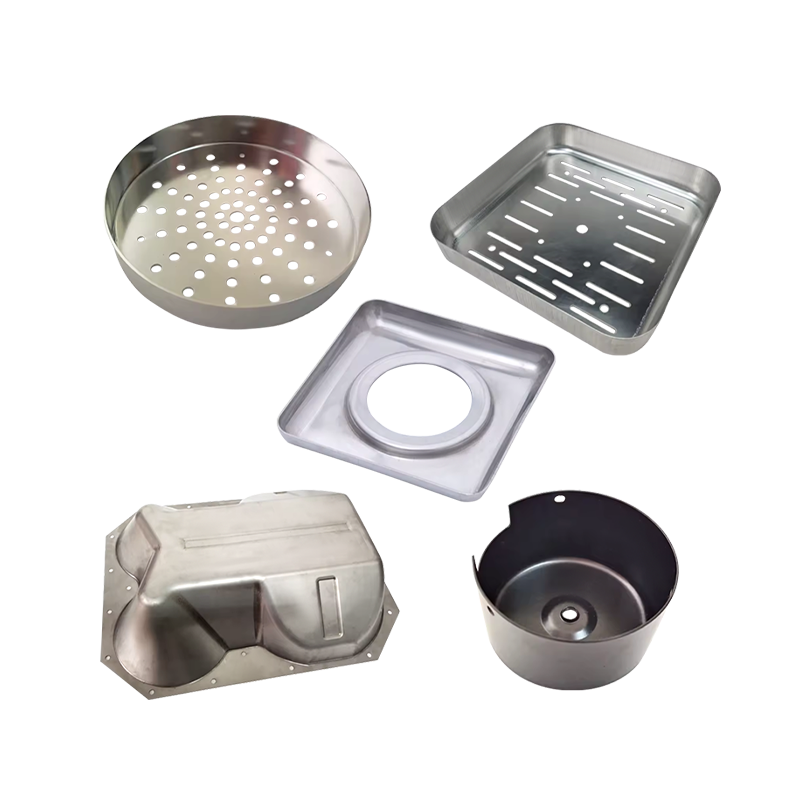
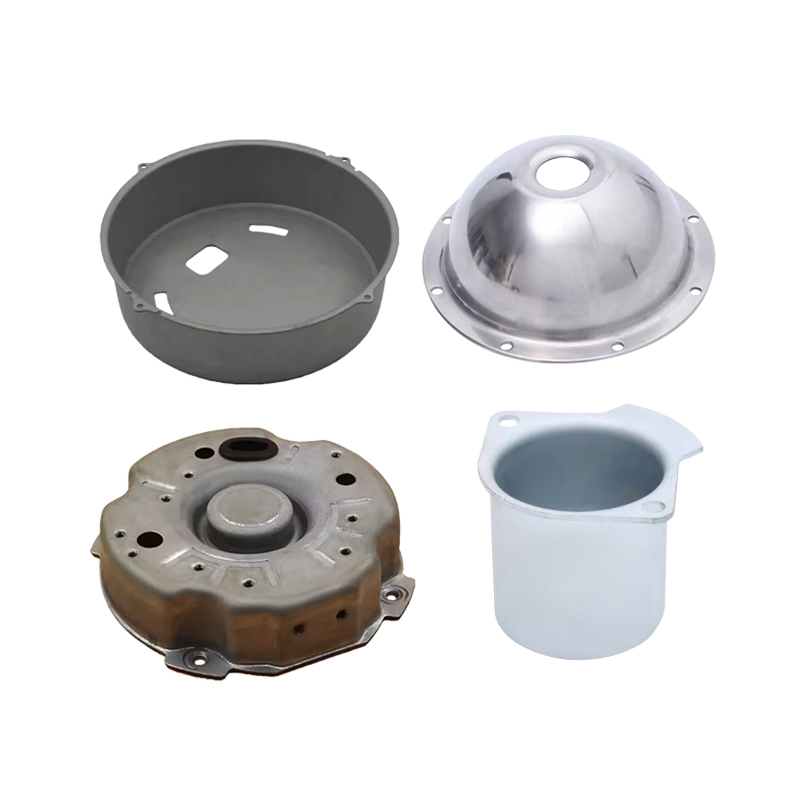
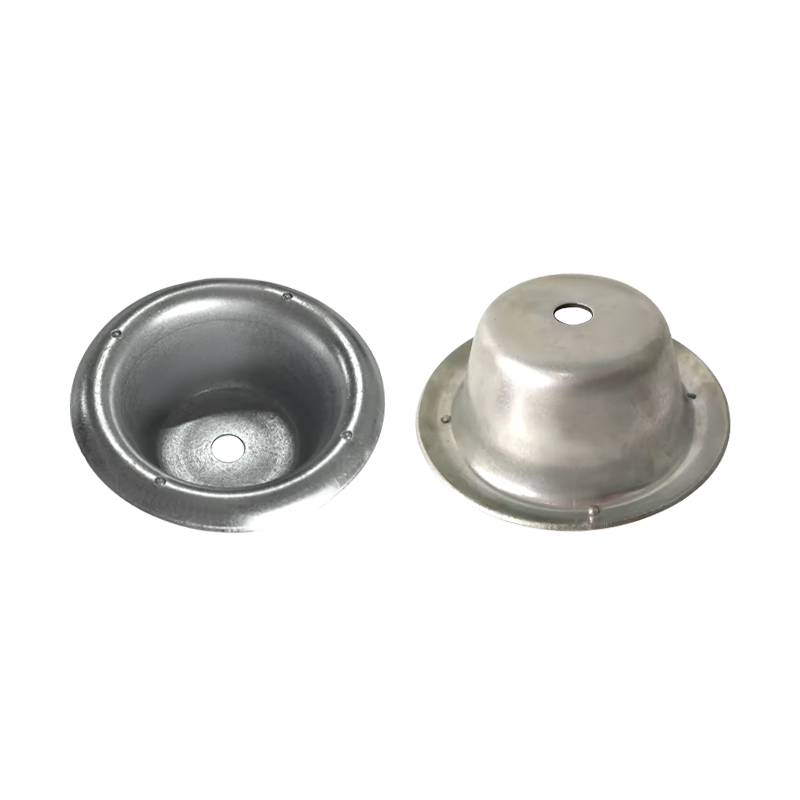

কলের চারপাশে জলের দাগ, রিম বরাবর একটি হেয়ারলাইন ফাটল, বা একটি জীর্ণ কুকটপ কাটআউট অবশেষে প্রতি...
বাড়ি / খবর / শিল্প খবর / স্টেইনলেস স্টিলের গভীর অঙ্কন যন্ত্রাংশের উত্পাদনে কুঁচকানো এবং ক্র্যাকিং কীভাবে এড়ানো যায়?
স্টেইনলেস স্টিল গভীর অঙ্কন একটি নির্ভুলতা ধাতব গঠনের প্রক্রিয়া যা ফ্ল্যাট স্টেইনলেস স্টিলের শীটগুলিকে জটিল, ফাঁকা অংশগুলিতে আকার দেয় the স্বয়ংচালিত থেকে চিকিত্সা ডিভাইসগুলিতে শিল্পগুলিতে ব্যবহৃত হয়। যাইহোক, দুটি সাধারণ ত্রুটি প্রায়শই উত্পাদন ব্যাহত করে: কুঁচকানো এবং ক্র্যাকিং। রিঙ্কলিং সাধারণত ঘটে যখন ধাতব শীটের বাইরের প্রান্তগুলি ("ফাঁকা ধারক অঞ্চল" হিসাবে পরিচিত) অঙ্কনের সময় অপর্যাপ্ত উত্তেজনা অনুভব করে, যার ফলে অতিরিক্ত উপাদান ভাঁজ বা গুচ্ছ হয়ে যায়। বিপরীতে ক্র্যাকিং, ধাতব সম্পর্কে অত্যধিক চাপ থেকে উদ্ভূত হয়-হয় অসম শক্তি বিতরণ, অনুপযুক্ত উপাদান নির্বাচন বা অপর্যাপ্ত লুব্রিকেশন-যা স্টেইনলেস স্টিলের টেনসিল শক্তি ছাড়িয়ে যায়, বিশেষত টাইট-রেডিয়াস অঞ্চলে ফ্র্যাকচারের দিকে পরিচালিত করে। উভয় ত্রুটি কেবল অংশগুলিই নষ্ট করে না তবে উপকরণ, সময় এবং শ্রমও নষ্ট করে। তাদের সম্বোধন করার জন্য লক্ষ্যযুক্ত ফিক্সগুলির প্রয়োজন যা গভীর অঙ্কন প্রক্রিয়াটির পদার্থবিজ্ঞানের সাথে এবং স্টেইনলেস স্টিলের অনন্য বৈশিষ্ট্যগুলির সাথে একত্রিত হয়।
সমস্ত স্টেইনলেস স্টিল গ্রেডগুলি গভীর অঙ্কনের জন্য সমানভাবে উপযুক্ত নয় - সঠিক খাদকে চুপ করা রিঙ্কলিং এবং ক্র্যাকিংয়ের বিরুদ্ধে প্রতিরক্ষার প্রথম লাইন। স্টেইনলেস স্টিলের গঠনযোগ্যতা তার নমনীয়তা (ব্রেকিং ছাড়াই প্রসারিত করার ক্ষমতা) এবং কর্ম-কঠোরতা হার (গঠনের সময় এটি কত দ্রুত আরও শক্ত হয়ে যায়) দ্বারা নির্ধারিত হয়।
অস্টেনিটিক স্টেইনলেস স্টিল (উদাঃ, 304, 316) গভীর অঙ্কনের জন্য সর্বাধিক জনপ্রিয়। তারা উচ্চ নমনীয়তা এবং একটি কম কর্ম-শক্তির হার সরবরাহ করে, যার অর্থ তারা ভঙ্গুর হয়ে না বা ফাটল বিকাশ না করে সমানভাবে প্রসারিত করতে পারে। গ্রেড 304, বিশেষত, এর ভারসাম্যপূর্ণ শক্তি এবং গঠনের কারণে গভীর, জটিল অংশগুলির জন্য আদর্শ।
ফেরিটিক স্টেইনলেস স্টিল (উদাঃ, 430) এর কম নমনীয়তা এবং উচ্চ-শ্রম-কঠোর হারের হার রয়েছে, এগুলি গভীর, বহু-পর্যায়ের প্রক্রিয়াগুলির চেয়ে অগভীর অঙ্কনের জন্য আরও ভাল উপযুক্ত করে তোলে। গভীর অংশগুলির জন্য ফেরিটিক গ্রেড ব্যবহার করা ক্র্যাকিংয়ের ঝুঁকি বাড়ায়, কারণ ধাতু চাপের মধ্যে খুব দ্রুত শক্ত হয়ে যায়।
অতিরিক্তভাবে, উপাদানের বেধের ধারাবাহিকতা পরীক্ষা করুন। অসম বেধের সাথে স্টেইনলেস স্টিল শিটগুলি (0.1 মিমি বেশি প্রকরণ) অঙ্কনের সময় অসম শক্তি বিতরণ হতে পারে - পাতলা অঞ্চলগুলি খুব বেশি (ক্র্যাকিং) প্রসারিত করতে পারে, যখন ঘন অঞ্চলগুলি অতিরিক্ত উপাদান তৈরির (কুঁচকানো) হতে পারে। গভীর অঙ্কন প্রকল্পগুলির জন্য শক্ত বেধ সহনশীলতার সাথে সর্বদা উত্স শীট।
ফাঁকা হোল্ডার ফোর্স (বিএইচএফ) - অঙ্কন চলাকালীন স্টেইনলেস স্টিল শীটের বাইরের প্রান্তে প্রয়োগ করা চাপ - উপাদান প্রবাহ নিয়ন্ত্রণ এবং কুঁচকানো প্রতিরোধের জন্য গুরুত্বপূর্ণ। খুব সামান্য বিএইচএফ ফাঁকা ধারক অঞ্চলকে অবাধে চলাচল করতে দেয়, যার ফলে অতিরিক্ত উপাদানগুলি কুঁচকে যায় যা কুঁচকিতে ভাঁজ হয়। খুব বেশি বিএইচএফ, তবে, উপাদান প্রবাহকে সীমাবদ্ধ করে, অংশের দেয়ালগুলিতে উত্তেজনা বাড়ায় এবং ক্র্যাকিংয়ের ঝুঁকি বাড়িয়ে তোলে।
বিএইচএফ অনুকূলিত করতে:
1. একটি বেসলাইন দিয়ে স্টার্ট করুন: অস্টেনিটিক স্টেইনলেস স্টিলের জন্য (উদাঃ, 304), অঙ্কন বাহিনীর 10-15% এর বিএইচএফ দিয়ে শুরু করুন (উপাদানের ফলন শক্তি এবং অংশের পৃষ্ঠের ক্ষেত্রের ভিত্তিতে গণনা করা)।
2. ক্রমবর্ধমানভাবে অ্যাডজাস্ট: অংশগুলির একটি ছোট ব্যাচে প্রাথমিক বিএইচএফ পরীক্ষা করুন। যদি কুঁচকানো উপস্থিত হয় তবে রিঙ্কেলগুলি অদৃশ্য না হওয়া পর্যন্ত বিএইচএফ 5-10% ইনক্রিমেন্ট বাড়িয়ে দিন। যদি ক্র্যাকিং ঘটে থাকে তবে বিএইচএফকে কিছুটা হ্রাস করুন - এটি এখনও উপাদান প্রবাহকে নিয়ন্ত্রণ করার সময় উত্তেজনাকে ভারসাম্যপূর্ণ করে।
3. জটিল অংশগুলির জন্য ভেরিয়েবল বিএইচএফ ব্যবহার করুন: অসম গভীরতার সাথে অংশগুলির জন্য (উদাঃ, ফ্ল্যাঞ্জ বা টাইট রেডিযুক্ত), সামঞ্জস্যযোগ্য চাপ অঞ্চল সহ একটি ফাঁকা ধারক ব্যবহার করুন। এটি ক্র্যাকিংয়ের ঝুঁকিপূর্ণ অঞ্চলে (যেমন, প্রশস্ত ফ্ল্যাঙ্গস) ঝুঁকিপূর্ণ অঞ্চলগুলিতে উচ্চতর বিএইচএফকে নিশ্চিত করে (উদাঃ, গভীর গহ্বর)।
আধুনিক গভীর অঙ্কন প্রেসগুলিতে প্রায়শই ডিজিটাল বিএইচএফ নিয়ন্ত্রণগুলি অন্তর্ভুক্ত থাকে, যা রিয়েল-টাইম অ্যাডজাস্টমেন্টগুলিকে উত্পাদন রান জুড়ে ধারাবাহিকতা বজায় রাখতে দেয়।
ডাই ডিজাইন সরাসরি প্রভাব ফেলে যে কীভাবে স্টেইনলেস স্টিল প্রবাহিত হয় এবং অঙ্কনের সময় স্ট্রেস সহ্য করে - চূড়ান্তভাবে ডিজাইন করা ডাইস কুঁচকানো এবং ক্র্যাকিং উভয়ের একটি প্রধান কারণ। ত্রুটিগুলি হ্রাস করার জন্য কী ডিজাইনের সমন্বয়গুলির মধ্যে রয়েছে:
ডাই রেডিয়িকে অপ্টিমাইজ করুন: ডাইয়ের "কর্নার ব্যাসার্ধ" (যেখানে ফ্ল্যাট শীটটি ডাই গহ্বরের দিকে বাঁকানো) গুরুত্বপূর্ণ। খুব ছোট একটি ব্যাসার্ধ (উপাদান বেধের চেয়ে 2-3 গুণ কম) তীক্ষ্ণ বাঁক তৈরি করে যা স্ট্রেসকে মনোনিবেশ করে, ক্র্যাকিংয়ের দিকে পরিচালিত করে। খুব বড় একটি ব্যাসার্ধ অতিরিক্ত উপাদান জমে যেতে পারে, যার ফলে কুঁচকানো হয়। বেশিরভাগ স্টেইনলেস স্টিলের গভীর অঙ্কনের জন্য, শীট বেধের 3-5 গুণ বেশি একটি ডাই ব্যাসার্ধ উপাদান প্রবাহ এবং স্ট্রেস বিতরণকে ভারসাম্যপূর্ণ করে।
স্মুথ ডাই পৃষ্ঠ: রুক্ষ বা স্ক্র্যাচড ডাই পৃষ্ঠগুলি স্টেইনলেস স্টিল এবং ডাইয়ের মধ্যে ঘর্ষণ বাড়ায়, যা অসম উপাদান প্রবাহ (কুঁচকানো) বা ধাতব স্ক্র্যাপ করতে পারে (এটি দুর্বল করে এবং ক্র্যাকিংয়ের দিকে পরিচালিত করে)। পোলিশ ডাই পৃষ্ঠগুলি আরএ 0.4μm বা মসৃণ সমাপ্তির জন্য এবং পরিধান বা ক্ষতির জন্য নিয়মিত পরিদর্শন করুন।
পুঁতি আঁকুন (প্রয়োজনে): বড় ফাঁকা ধারক অঞ্চলগুলির অংশগুলির জন্য (যেমন, প্রশস্ত ফ্ল্যাঞ্জস), ছোট, উত্থিত "ড্র জপমালা" ডাইয়ের ফাঁকা ধারককে যুক্ত করুন। এই পুঁতিগুলি নিয়ন্ত্রিত প্রতিরোধের তৈরি করে, উপাদান প্রবাহকে ধীর করে দেয় এবং অতিরিক্ত উপাদানগুলিকে কুঁচকে যাওয়া থেকে বাধা দেয় - অতিরিক্ত উত্তেজনা যুক্ত করে।
প্রোটোটাইপিং পুরো উত্পাদনের আগে এই সমন্বয়গুলির সাথে মারা যায়, পরে ব্যয়বহুল ত্রুটিগুলি হ্রাস করে ডিজাইনের ত্রুটিগুলি সনাক্ত করতে এবং ঠিক করতে সহায়তা করতে পারে।
স্টেইনলেস স্টিল শীট এবং ডাই/সংক্ষেপক মধ্যে ঘর্ষণ হ'ল কুঁচকানো এবং ক্র্যাকিং উভয়ের পিছনে একটি লুকানো অপরাধী। অতিরিক্ত ঘর্ষণ উপাদান প্রবাহকে সীমাবদ্ধ করে, ধাতবটিকে অসমভাবে প্রসারিত করে - প্রায় অঞ্চলগুলি ক্র্যাক করে, যখন ঘন অঞ্চলগুলি কুঁচকে যায়। যথাযথ তৈলাক্তকরণ ঘর্ষণকে হ্রাস করে, ধাতবটিকে ডাইয়ের মধ্য দিয়ে সহজেই স্লাইড করতে দেয় এবং স্ট্রেসকে সমানভাবে বিতরণ করে।
স্টেইনলেস স্টিলের গভীর অঙ্কনের জন্য লুব্রিক্যান্ট নির্বাচন এবং প্রয়োগ করার সময়:
সঠিক প্রকারটি চয়ন করুন: স্টেইনলেস স্টিলের জন্য বিশেষভাবে তৈরি লুব্রিক্যান্টগুলি ব্যবহার করুন - এতে প্রায়শই চরম চাপ (ইপি) অ্যাডিটিভ থাকে যা গভীর অঙ্কনের উচ্চ বাহিনীকে সহ্য করে। অস্টেনিটিক গ্রেডের জন্য, তেল-ভিত্তিক বা সিন্থেটিক লুব্রিক্যান্টস (40 ডিগ্রি সেন্টিগ্রেডে 100-200 সিএসটি এর সান্দ্রতা সহ) সবচেয়ে ভাল কাজ করে; গভীর অঙ্কনের জন্য জল-ভিত্তিক লুব্রিক্যান্টগুলি এড়িয়ে চলুন, কারণ তারা বাষ্পীভবন বা উত্তাপের নীচে ভেঙে যেতে পারে।
একটি ধারাবাহিক স্তর প্রয়োগ করুন: স্টেইনলেস স্টিল শীটের উভয় পক্ষের লুব্রিক্যান্টের একটি পাতলা, এমনকি স্তর প্রয়োগ করতে একটি স্প্রে বা রোলার ব্যবহার করুন। খুব সামান্য লুব্রিক্যান্ট ঘর্ষণ সৃষ্টি করে; খুব বেশি ডাইতে লুব্রিক্যান্ট বিল্ডআপের দিকে পরিচালিত করতে পারে, যা উপাদান প্রবাহকে ব্যাহত করে এবং কুঁচকে যাওয়ার কারণ হয়। 5-10μm বেধের জন্য লক্ষ্য।
প্রয়োজনীয় হিসাবে পুনরায় প্রয়োগ করুন: বহু-পর্যায়ের গভীর অঙ্কনের জন্য (যেখানে অংশগুলি একাধিক পাসে গঠিত হয়), পর্যায়ের মধ্যে পুনরায় প্রয়োগ করা লুব্রিক্যান্ট। ধাতবটির পৃষ্ঠটি প্রতিটি ড্রয়ের সময় লুব্রিক্যান্ট দূরে পরিধান করতে পারে, পরবর্তী পদক্ষেপগুলিতে ঘর্ষণ বাড়িয়ে তোলে।
এমনকি সঠিক উপাদান, ডাই ডিজাইন এবং লুব্রিকেশন সহ, অনুপযুক্ত প্রক্রিয়া পরামিতিগুলি এখনও ত্রুটিগুলির কারণ হতে পারে। নিয়ন্ত্রণের জন্য দুটি সমালোচনামূলক পরামিতিগুলি গতি এবং তাপমাত্রা অঙ্কন করছে:
অঙ্কনের গতি: স্টেইনলেস স্টিল মাঝারি গতিতে সর্বাধিক সমানভাবে প্রসারিত। খুব দ্রুত একটি গতি (অস্টেনিটিক গ্রেডের জন্য 50 মিমি/সেকেন্ডের বেশি) ধাতবটিকে সমানভাবে প্রবাহিত করার জন্য পর্যাপ্ত সময় দেয় না, যা স্থানীয় চাপ এবং ক্র্যাকিংয়ের দিকে পরিচালিত করে। খুব ধীর গতি (10 মিমি/সেকেন্ডেরও কম) ধাতব শীতল হতে পারে (যদি প্রক্রিয়াটি তাপ উত্পন্ন করে) বা ডাইয়ের সাথে লেগে থাকে, যার ফলে কুঁচকানো হয়। 20-40 মিমি/s পরিসরে পরীক্ষার গতি এবং অংশ মানের ভিত্তিতে সামঞ্জস্য করুন।
তাপমাত্রা নিয়ন্ত্রণ: গভীর অঙ্কন ঘর্ষণ এবং কঠোরতার কারণে তাপ উত্পন্ন করে। স্টেইনলেস স্টিলের জন্য, অতিরিক্ত তাপ (150 ডিগ্রি সেন্টিগ্রেডের উপরে) নমনীয়তা হ্রাস করতে পারে, ধাতবটিকে ক্র্যাকিংয়ের ঝুঁকিতে পরিণত করে। অতিরিক্ত উত্তাপ রোধ করতে:
উচ্চ-ভলিউম উত্পাদনের জন্য কুলড ডাইস (জলের জ্যাকেটের মাধ্যমে) ব্যবহার করুন।
ডাই এবং মেটালকে শীতল হওয়ার অনুমতি দেওয়ার জন্য প্রতি 50-100 অংশের সংক্ষেপে উত্পাদন বিরতি দিন।
নতুনভাবে আঁকা অংশগুলি স্ট্যাকিং এড়িয়ে চলুন-অংশগুলির মধ্যে আটকে থাকা গরম ধাতবটিকে দুর্বল করতে পারে এবং পোস্ট-গঠনের ক্র্যাকিংয়ের কারণ হতে পারে।
কুঁচকানো এবং ক্র্যাকিং প্রতিরোধের ফলে উত্পাদন শেষ হয় না-নিয়মিত পরিদর্শন এবং অবিচ্ছিন্ন উন্নতি দীর্ঘমেয়াদী ত্রুটি হ্রাসের মূল বিষয়।
অঙ্কনের পরে অবিলম্বে অংশগুলি পরিদর্শন করুন: পৃষ্ঠের রিঙ্কেলস বা ফাটলগুলি পরীক্ষা করার জন্য ভিজ্যুয়াল পরিদর্শনগুলি ব্যবহার করুন এবং প্রাচীরের বেধ পরিমাপ করতে ক্যালিপারগুলি ব্যবহার করুন (অসম বেধ স্ট্রেস পয়েন্টগুলি নির্দেশ করে যা ক্র্যাকিংয়ের দিকে নিয়ে যেতে পারে)। সমালোচনামূলক অংশগুলির জন্য, লুকানো ফাটলগুলি সনাক্ত করতে অতিস্বনক পরীক্ষার মতো অ-ধ্বংসাত্মক টেস্টিং (এনডিটি) পদ্ধতি ব্যবহার করুন।
ত্রুটিযুক্ত নিদর্শনগুলি ট্র্যাক করুন: ত্রুটিগুলির ধরণ, অবস্থান এবং ফ্রিকোয়েন্সি লগ করুন (উদাঃ, "ফ্ল্যাঞ্জ প্রান্তগুলিতে কুঁচকানো" বা "ডাই ব্যাসার্ধে ক্র্যাকিং")। এই ডেটা মূল কারণগুলি সনাক্ত করতে সহায়তা করে - উদাহরণস্বরূপ, যদি ক্র্যাকগুলি ধারাবাহিকভাবে একই অঞ্চলে উপস্থিত হয় তবে ডাই ব্যাসার্ধের সামঞ্জস্যের প্রয়োজন হতে পারে।
ট্রেন অপারেটর: উত্পাদন কর্মীরা কীভাবে বিএইচএফ সামঞ্জস্য করতে, লুব্রিক্যান্ট প্রয়োগ করতে এবং প্রক্রিয়া পরামিতিগুলি পর্যবেক্ষণ করবেন তা বুঝতে নিশ্চিত করুন। এমনকি ছোট অপারেটরের ত্রুটিগুলি (উদাঃ, অসম লুব্রিকেশন বা ভুল বিএইচএফ সেটিংস) ত্রুটিগুলি হতে পারে, সুতরাং সেরা অনুশীলনের উপর নিয়মিত প্রশিক্ষণ প্রয়োজনীয়।
স্টেইনলেস স্টিলের গভীর অঙ্কনে কুঁচকানো এবং ক্র্যাকিংয়ের জন্য একটি পদ্ধতিগত পদ্ধতির প্রয়োজন-উপাদান নির্বাচনের সাথে শুরু করা এবং ডাই ডিজাইন, প্রক্রিয়া নিয়ন্ত্রণ এবং পোস্ট-প্রোডাকশন পরিদর্শনগুলির মাধ্যমে প্রসারিত করা। নমনীয় স্টেইনলেস স্টিল গ্রেডগুলি বেছে নিয়ে, ফাঁকা ধারক শক্তি অনুকূলকরণ, ডাই জ্যামিতিকে পরিমার্জন করা, উচ্চমানের তৈলাক্তকরণ ব্যবহার করে, গতি এবং তাপমাত্রা নিয়ন্ত্রণ করা এবং নিয়মিত পরিদর্শন বাস্তবায়নের মাধ্যমে নির্মাতারা ত্রুটিগুলি উল্লেখযোগ্যভাবে হ্রাস করতে পারে। লক্ষ্যটি হ'ল উপাদান প্রবাহকে ভারসাম্য বজায় রাখা (কুঁচকানো রোধ করতে) এবং স্ট্রেস ডিস্ট্রিবিউশন (ক্র্যাকিং প্রতিরোধের জন্য) - একটি ভারসাম্য যা স্টেইনলেস স্টিলের অনন্য বৈশিষ্ট্য এবং গভীর অঙ্কন প্রক্রিয়াটির পদার্থবিজ্ঞান বোঝার থেকে আসে। এই পদক্ষেপগুলির সাথে, উত্পাদন দলগুলি ধারাবাহিকভাবে উচ্চ-মানের, ত্রুটি-মুক্ত স্টেইনলেস স্টিলের গভীর অঙ্কনের অংশগুলি তৈরি করতে পারে
মেটাল অ্যানিমেল ড্রিংকিং বাউল: প্লাস্টিকের বাটিগুলি কি ব্যাকটেরিয়া ভাঙতে এবং লুকানোর ঝুঁকিপূর্ণ? মেটাল সংস্করণ পশুসম্পদ জল স্বাস্থ্যবিধি সমস্যা সমাধান করতে পারে?
কোন উপকরণ স্ট্যাম্পিং অংশগুলির স্থায়িত্ব বাড়ায়?
আপনি আমাদের অংশীদার হতে চান বা পণ্য নির্বাচন এবং সমস্যার সমাধানে আমাদের পেশাদার দিকনির্দেশনা বা সহায়তা প্রয়োজন, আমাদের বিশেষজ্ঞরা সর্বদা বিশ্বব্যাপী 12 ঘন্টার মধ্যে সাহায্য করতে প্রস্তুত
আমাদের সাথে যোগাযোগ করুন
Phone:+৮৬ ১৩৯-৫৮২৪-৯৪৮৮
FAX :+৮৬ ৫৭৪-৮৬১৫০১৭৬
E-mail: [email protected] [email protected]
Address: ইউনিট 2, বিল্ডিং 19, ঝিচুয়াংঝিজাও পার্ক, চেংডং ইন্ডাস্ট্রিয়াল জোন, জিয়াংশান, নিংবো, 315705, ঝেজিয়াং, চীন
কলের চারপাশে জলের দাগ, রিম বরাবর একটি হেয়ারলাইন ফাটল, বা একটি জীর্ণ কুকটপ কাটআউট অবশেষে প্রতি...
একটি সিঙ্ক যা তার কাটআউট দশ মিলিমিটার মিস করে, বা একটি পাতলা বাটি যা প্রতিবার পাম্প সাইকেলে ড্...
হ্যাঁ, একটি হব সিঙ্ক কম্বো রান্নাঘর এবং পরিচ্ছন্নতার অঞ্চলের মধ্যে দূরত্ব কমিয়ে, নষ্ট চলা...
